営業時間(9:00-18:00 )
COLUMN
読み物
旋盤加工の製品例|シャフトやフランジなど代表的な部品と形状の特徴を解説
旋盤加工
2022.7.21
旋盤加工で作られる製品は、材料を回転させて刃物で削る旋盤加工によって作られる、シャフトやカラー、フランジ、ねじ部品などの丸い形の部品です。
断面が円形の部品を得意としているため、現場では丸物(まるもの)部品とも呼ばれます。
一方で、外周の一部を平らにした面やキー溝、中心から外れた位置の穴、角ばった形状は旋盤だけでは作りにくく、多くの製品はフライス加工や穴あけ加工などを組み合わせなくてはいけません。
どの部分を旋盤で削り、どこに別の加工が必要かを知っておくと、図面の検討や依頼先選びがスムーズになります。
この記事では、旋盤加工で作られる代表的な製品例を種類ごとに紹介しました。
加えて、形状をつくる基本加工や組み合わせる加工、材料ごとの削りやすさ、依頼するときのポイントまで解説します。
旋盤加工で作られる製品とは?
旋盤は、回転する材料(工作物)にバイトと呼ばれる刃物を当て、不要な部分を削り取る工作機械です。
主な目的は、材料の断面を円形に削ることです。
機械部品には、丸物部品や角物部品などがあります。旋盤が主に担うのは丸物部品で、角物部品はフライス盤で加工するのが一般的です。
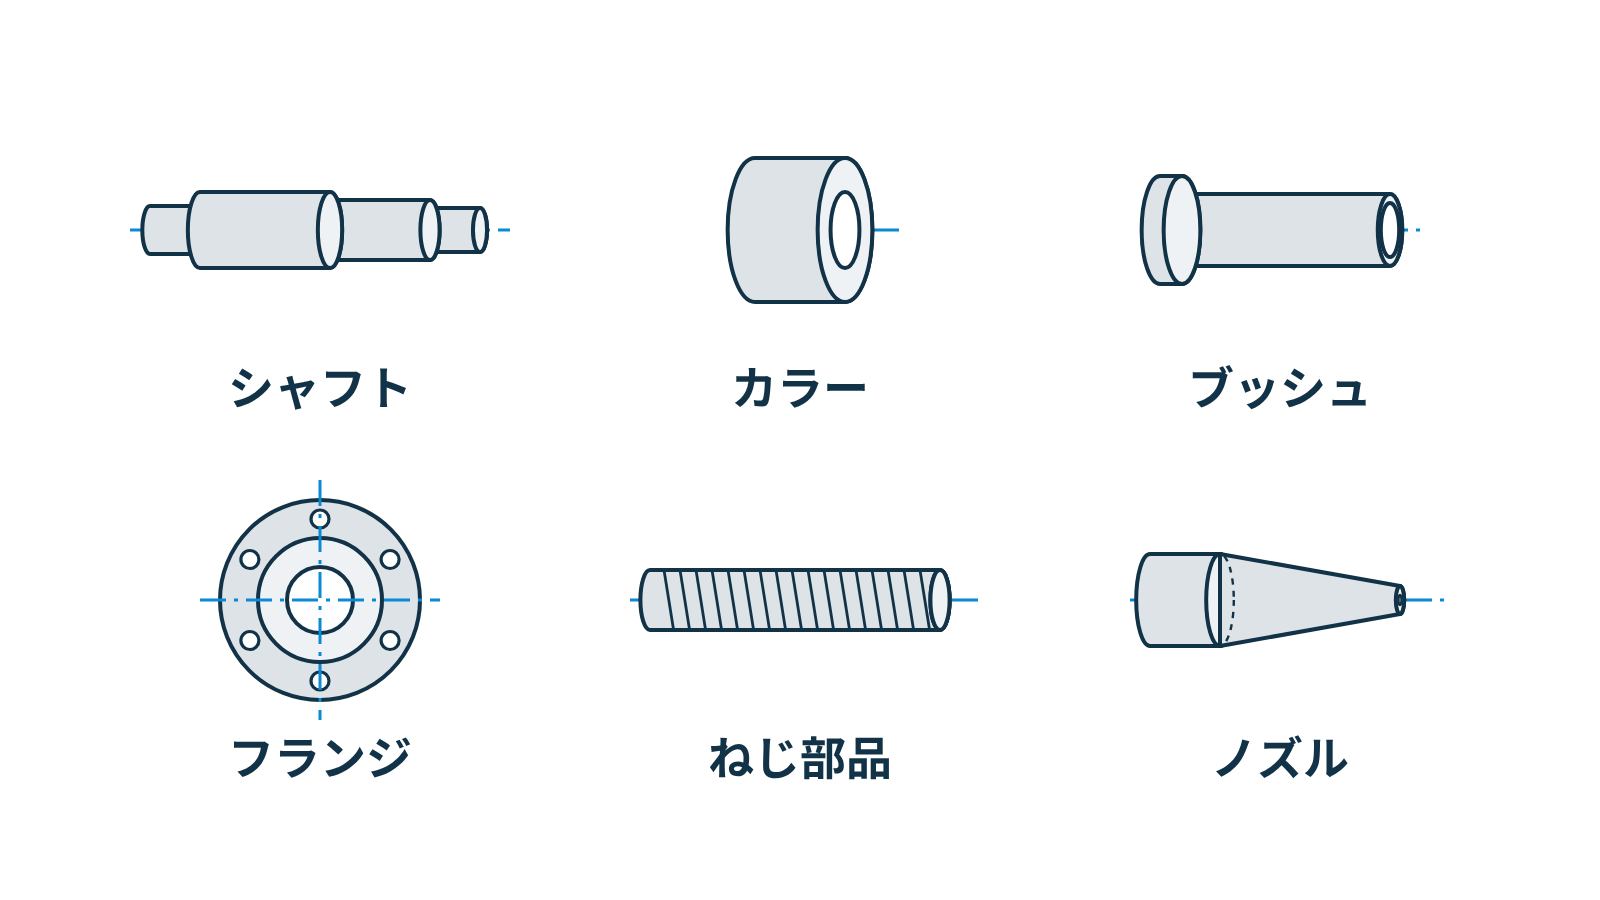
▲旋盤加工で作られる代表的な製品の形
旋盤とフライス盤の違いは、回転するのが材料か刃物かという点です。
| 比較項目 | 旋盤 | フライス盤 |
| 回転するもの | 材料(工作物) | 刃物(切削工具) |
| 得意な形状 | 丸棒状 | 角形状 |
| 代表的な製品 | シャフト、カラー、フランジ | プレート、ブロック、ブラケット |
出典:『トコトンやさしい旋盤の本』(澤武一 著、日刊工業新聞社、2012)
また、旋盤では刃物が材料に接し続けて削るのに対し、フライス盤では複数の刃が材料に当たったり離れたりしながら削ります。
そのため、旋盤は刃先に熱がたまりやすく、フライス盤は刃先が欠けやすいというように、刃物にかかる負担も異なります。
なお、旋盤・フライス盤に、仕上げ面をきれいにする研削盤を加えた3つは、工作機械の「三種の神器」と呼ばれます。
この3つがあれば、世の中にある製品のおおむねの形状を作れるとされているためです。
なお、旋盤の仕組みや各部の名称は、以下の記事で詳しく解説していますのでご覧ください。
旋盤加工で作られる代表的な製品例
旋盤加工で作られる製品は、自動車や産業機械、医療機器、精密機器など幅広い分野で使われています。
代表的な製品は次の通りです。
- シャフト(軸)
- カラー・スペーサー・ブッシュ
- フランジ・リング・円盤状の部品
- ねじ部品・継手(ジョイント)
- ノズル・ピンなどの小型精密部品
シャフト(軸)
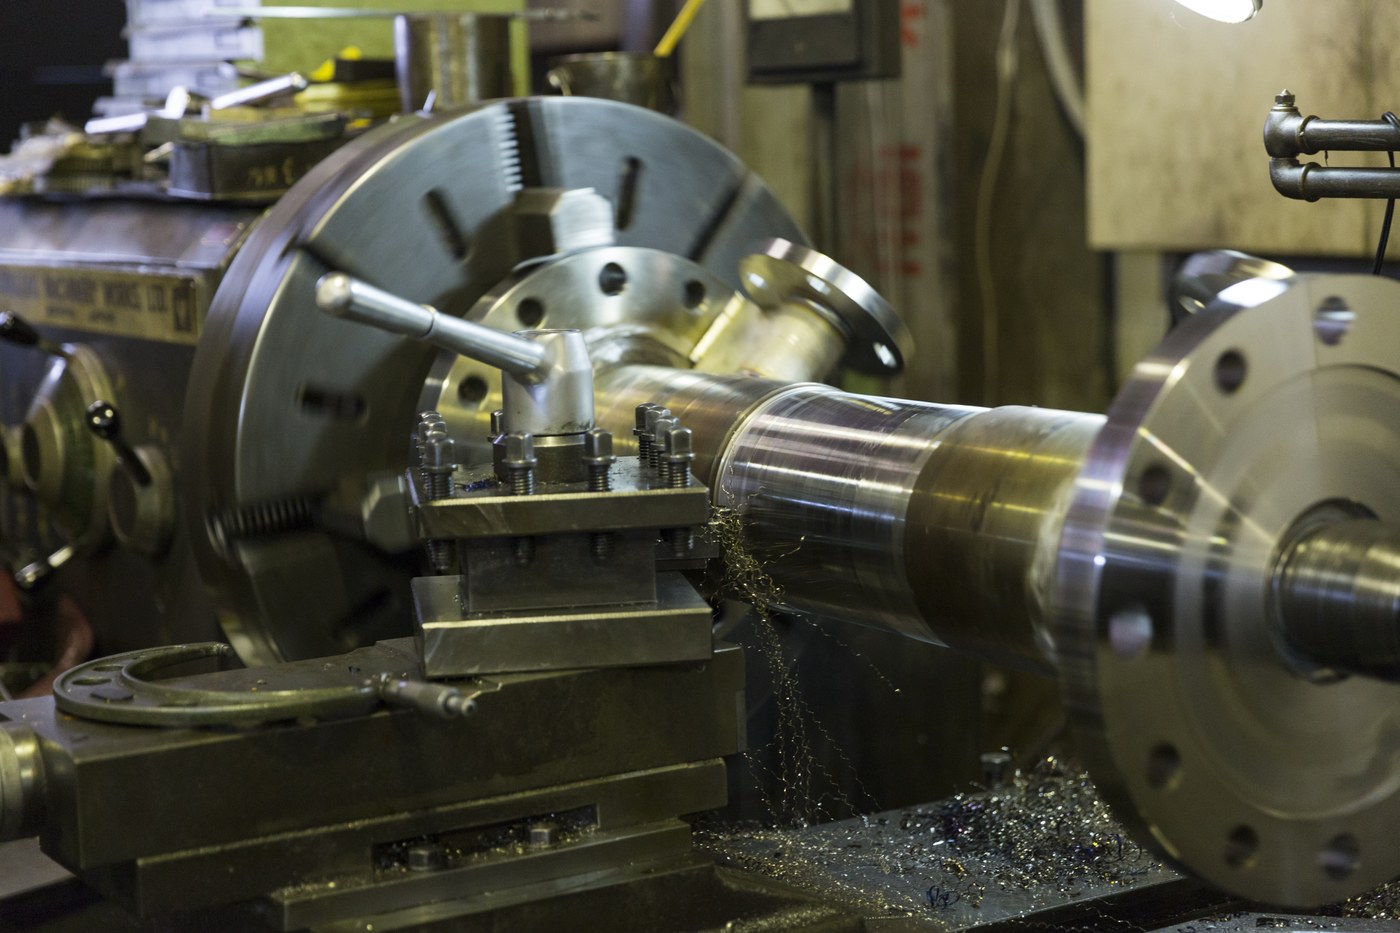
▲両端につばのある大型のシャフトを旋盤で削っている様子
シャフトは、回転や動力を伝えたり、部品の位置を決める基準になったりする軸です。旋盤加工の製品として最も代表的な部品といえます。
外径が一定のストレートシャフトのほか、太さの異なる部分が段になった段付きシャフト、溝やねじを設けたシャフトなどがあります。
細長いシャフトは削るときにたわみやすいため、反対側を支えながら加工します。
カラー・スペーサー・ブッシュ
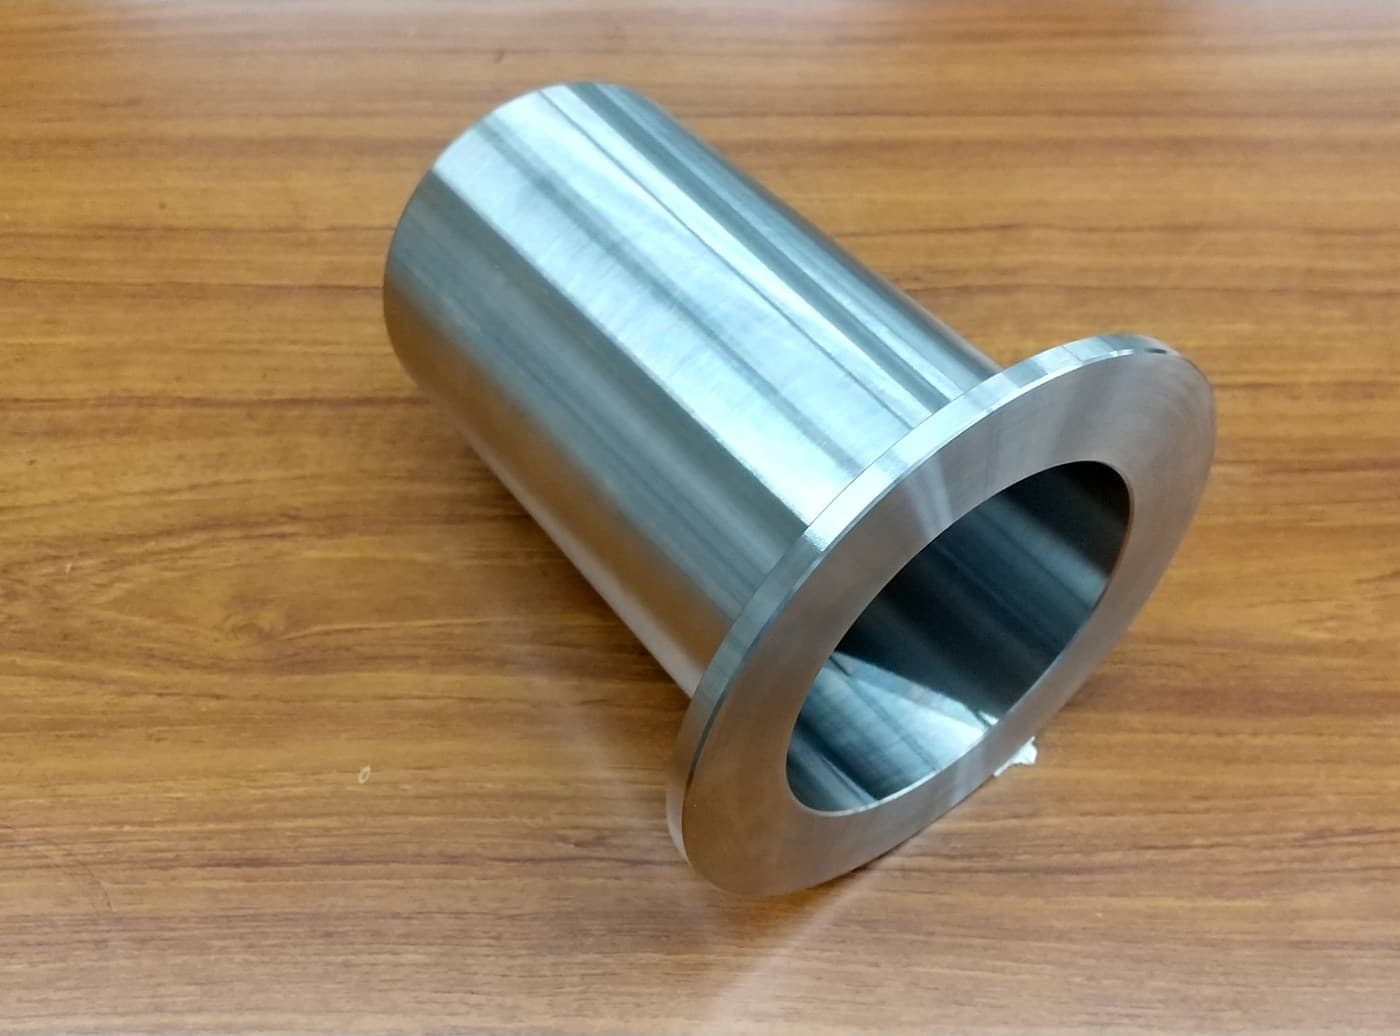
▲片側につばのある筒状の部品
カラーやスペーサーは、部品同士の間隔や位置を調整する筒状の部品です。ブッシュは、軸を受ける穴の内側などに入れて使われます。
いずれも、外径・内径・長さの3つを旋盤で整えて作るのが基本です。
外側を削り、中心に穴をあけて内側を仕上げ、必要な長さで切り離す、という工程を組み合わせます。
フランジ・リング・円盤状の部品
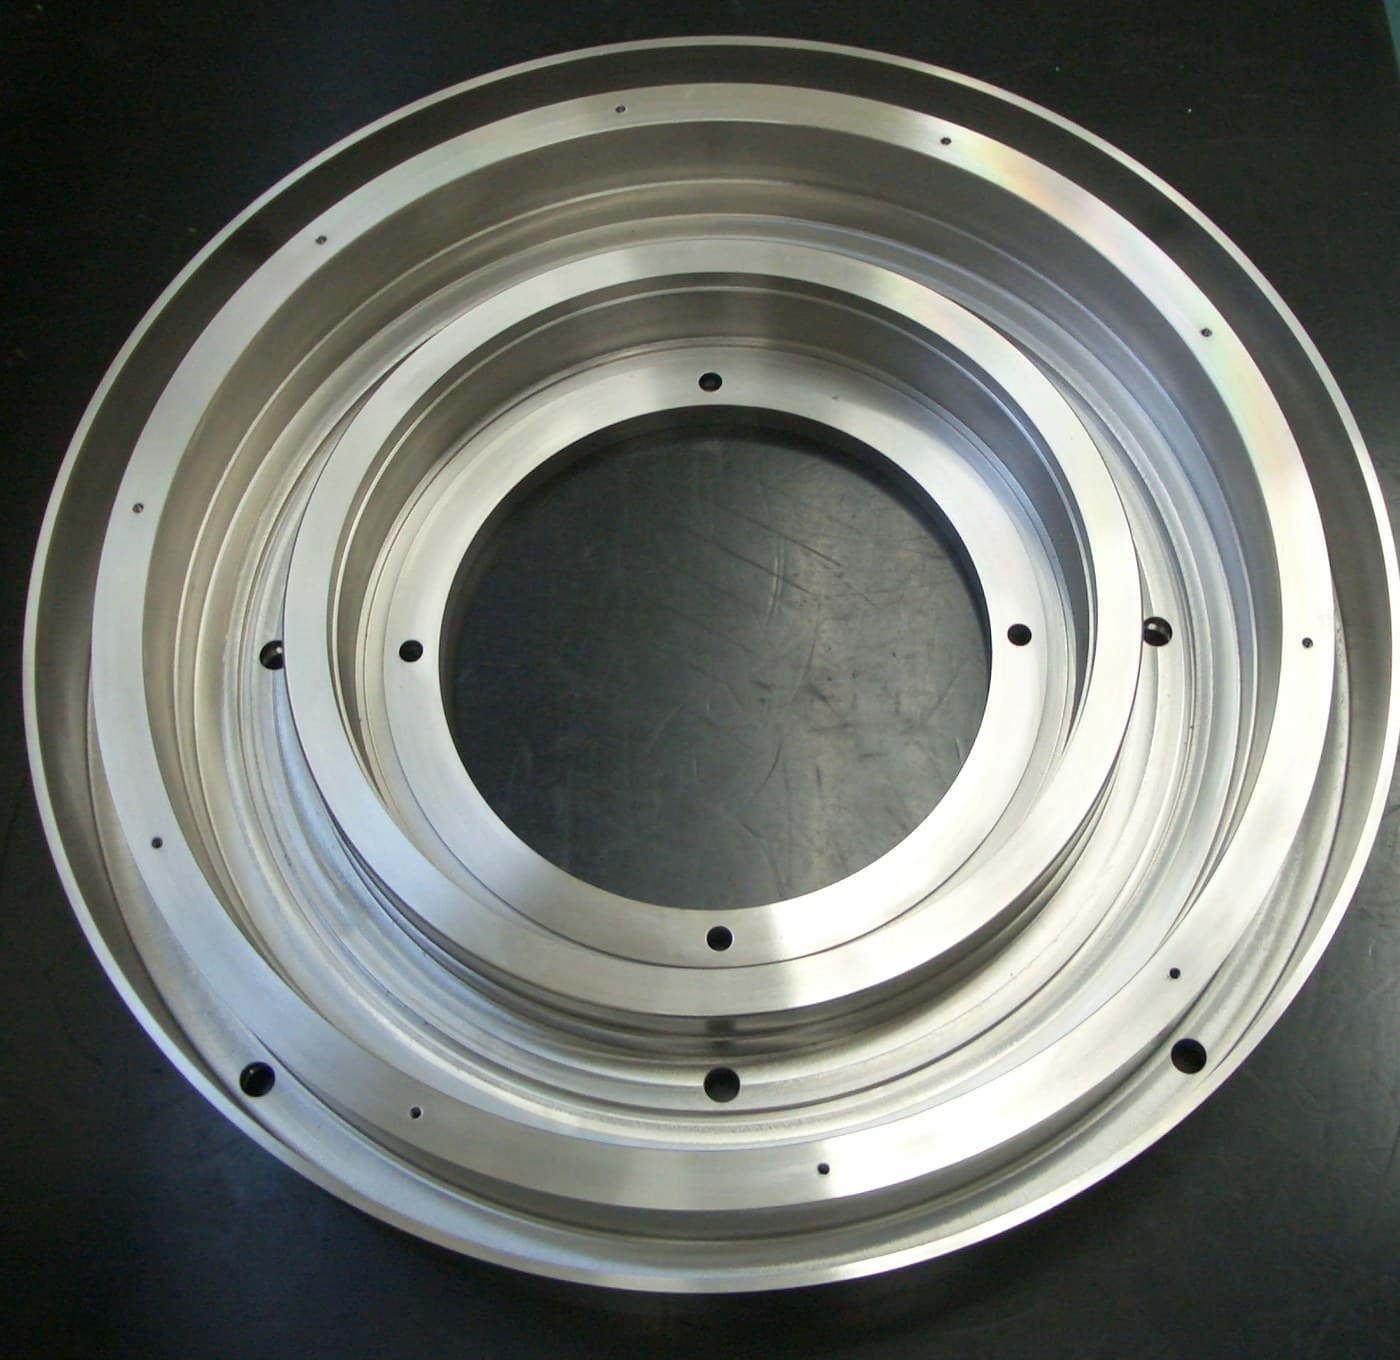
▲内周に何段もの段差と小さな穴を設けた大径のリング部品
フランジは、配管や機器同士をつなぐ部分に設ける「つば」のある部品です。
リングやカバー、円盤状のプレートも、外周と端面を旋盤で削って作ります。
直径が大きく重い部品や、直径に対して長さが極端に短い部品は、主軸が縦向きの立て旋盤を使います。
材料を円テーブルの上に置いて固定できるため、チャックでつかみにくい大物にも対応できます。
ねじ部品・継手(ジョイント)
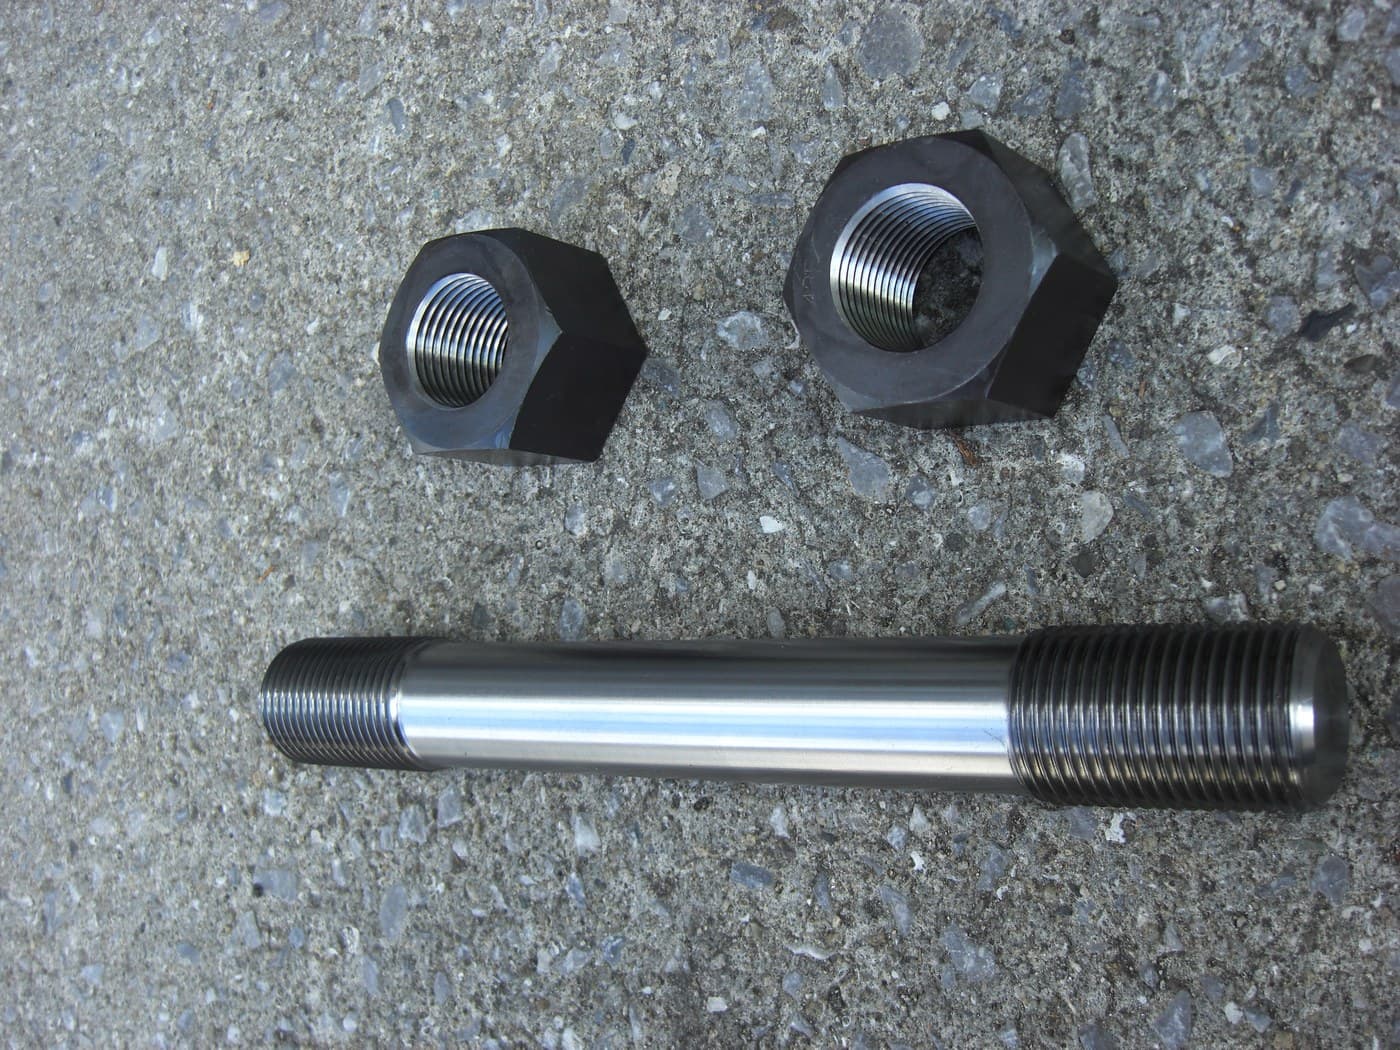
▲両端におねじを切った棒と、めねじの入った六角ナット
ボルトや配管の継手、ニップルなど、外周や穴の内側にねじを持つ部品も旋盤加工の代表的な製品です。
旋盤では、材料の回転と刃物の送りを合わせることで、おねじ・めねじの両方を削り出せます。
配管部品では、ねじに加えて内径やテーパ(傾斜)を組み合わせることも多く、1つの部品に複数の加工が集まります。
ノズル・ピンなどの小型精密部品
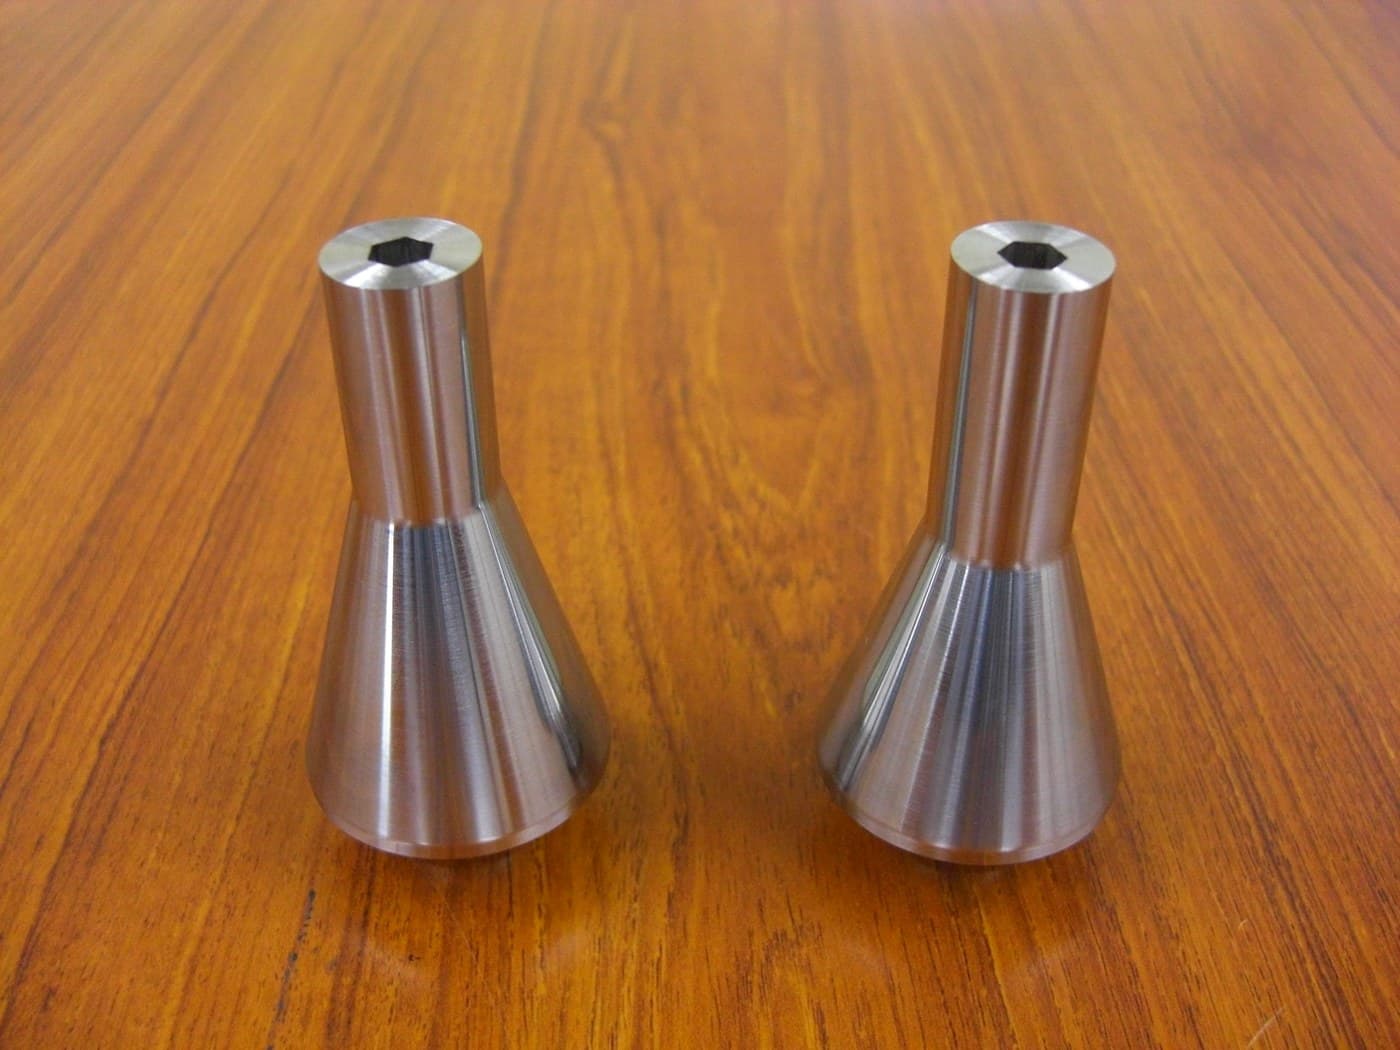
▲先端に向かって細くなる小型の丸物部品
ノズルやピン、ニードル、小さなねじなどの小型部品は、量産に適した自動旋盤で作られることが多い製品です。
自動旋盤は、材料の供給から切削・切り離しまでを自動で行い、複数の刃物がほぼ同時に削るため、同じ製品をたくさん作るのに向いています。
医療機器や時計などの精密部品にも使われており、細く長い精密部品は主軸移動型の自動旋盤(ピーターマン型)で加工されることもあります。
なお、細長い精密部品の加工方法は、以下の記事で詳しく解説していますのでご覧ください。
≫ピーターマン加工とは?|メリットとデメリット、仕組みや製品例を紹介
製品の形状をつくる旋盤の基本加工
旋盤加工の製品は、いくつかの基本的な加工の組み合わせでできています。外側を削る加工、内側を削る加工、ねじを切る加工を組み合わせることで、さまざまな丸物部品の形を作っています。
主な基本加工は次の通りです。
| 基本加工 | 加工の内容 | 製品で作られる部分の例 |
| 外丸削り | 材料の外周を削る | シャフトの外径、段付き部 |
| 端面削り | 材料の端の面を削る | 部品の長さ、フランジの面 |
| 溝削り | 外周などに溝をつくる | 止め輪やOリングを入れる溝 |
| テーパ削り | 円すい状に傾斜をつけて削る | 先細りの軸、管の内面の傾斜 |
| 穴あけ | ドリルで中心に穴をあける | カラーやブッシュの穴 |
| 中ぐり | あいた穴の内側を削り広げる | 穴の内径の仕上げ |
| おねじ切り めねじ切り |
外周や穴の内側にねじを削り出す | ボルト、継手のねじ部 |
| 突切り | 刃物を中心に向けて送り、切り離す | 棒材から部品を切り離す |
| ローレット切り | 表面にローレット目(細かな凹凸)をつける | つまみなどの滑り止め |
出典:『機械加工が一番わかる』(平野利幸 著、技術評論社、2016)
例えば、配管の部品で内側を先細りにしたい場合は、穴をあけたあとに内面をテーパ状に削ります。
同じ筒でも、内側の形によって必要な加工が変わるのです。
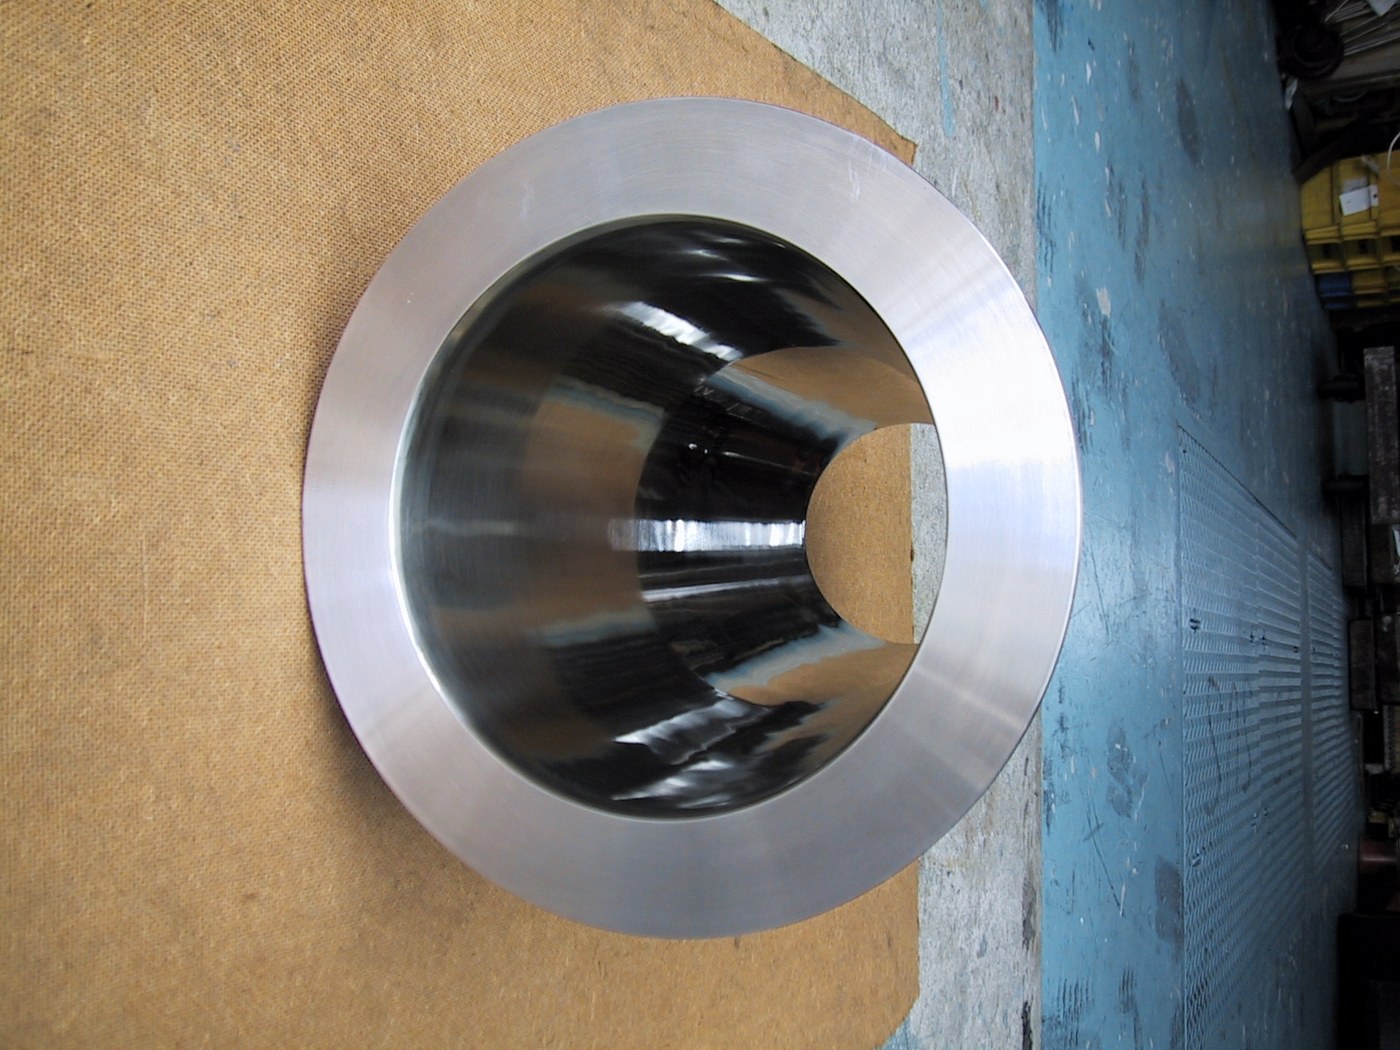
▲内側を円すい状に削った大径のリング部品
なお、旋盤加工の種類や特徴については、以下の記事で詳しく解説していますのでご覧ください。
旋盤加工だけでは完成しない製品と組み合わせる加工
実際の製品は、旋盤加工だけで完成するとは限りません。
丸い部分は旋盤、外周の平らな面や中心から外れた穴は別の加工、という分担で作るものが多くあります。
旋盤加工と組み合わせる主な加工は次の通りです。
- フライス加工
- 穴あけ・タップ加工
- 研削・研磨
フライス加工(平面・溝・キー溝)
シャフトの一部を平らにしたり、歯車などを固定するキー溝を設けたりする場合は、旋盤で丸く削ったあとにフライス加工で仕上げます。
旋盤は材料を回転させて削るため、外周の一部だけを平らにしたり、軸に沿った溝を設けたりする加工には向いていません。
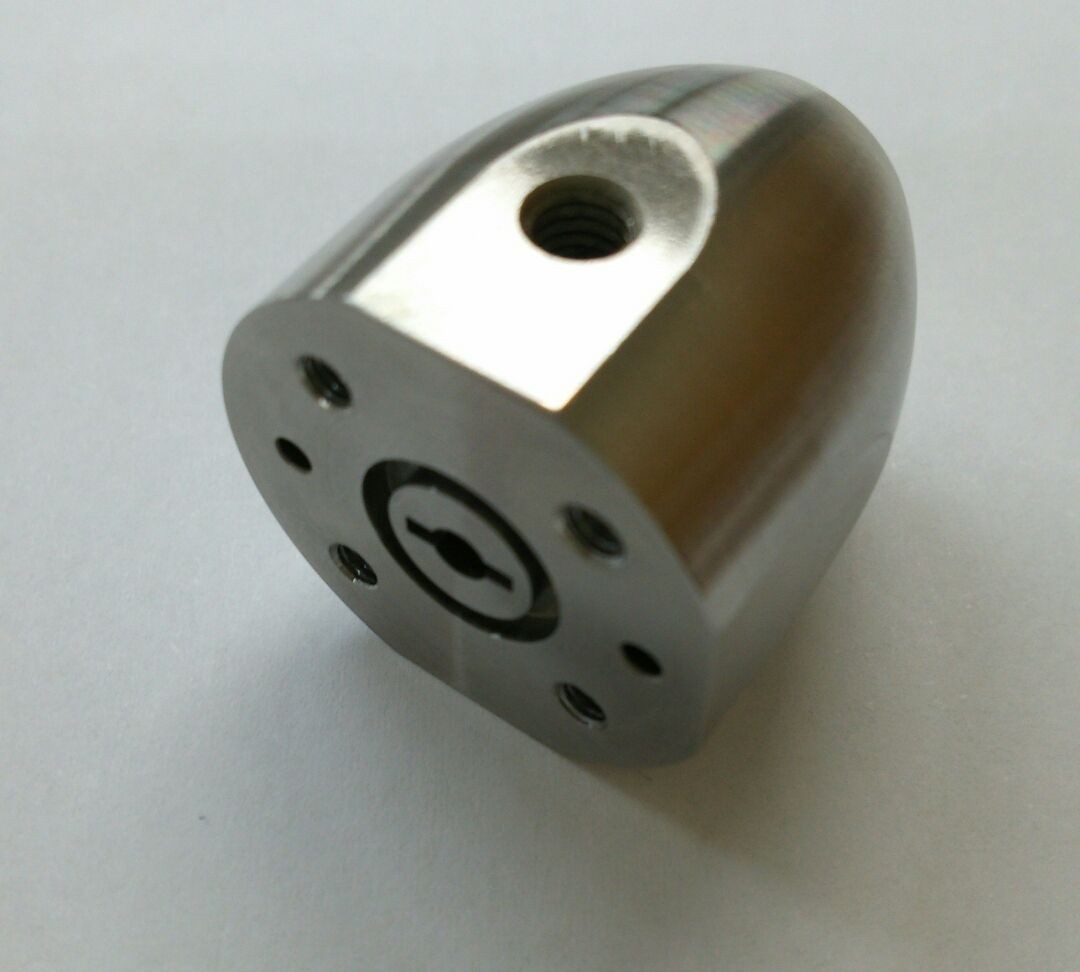
▲丸い部品の側面に平らな面とねじ穴を設けた事例
≫フライス加工とは|主な特徴と種類、行う場合の注意点について
穴あけ・タップ加工(中心から外れた穴、ねじ穴)
旋盤であける穴は、回転の中心に沿った穴が基本です。フランジの外周に並ぶボルト穴や、側面にあける穴は、ボール盤やマシニングセンタなどで穴あけ・タップ加工を行います。
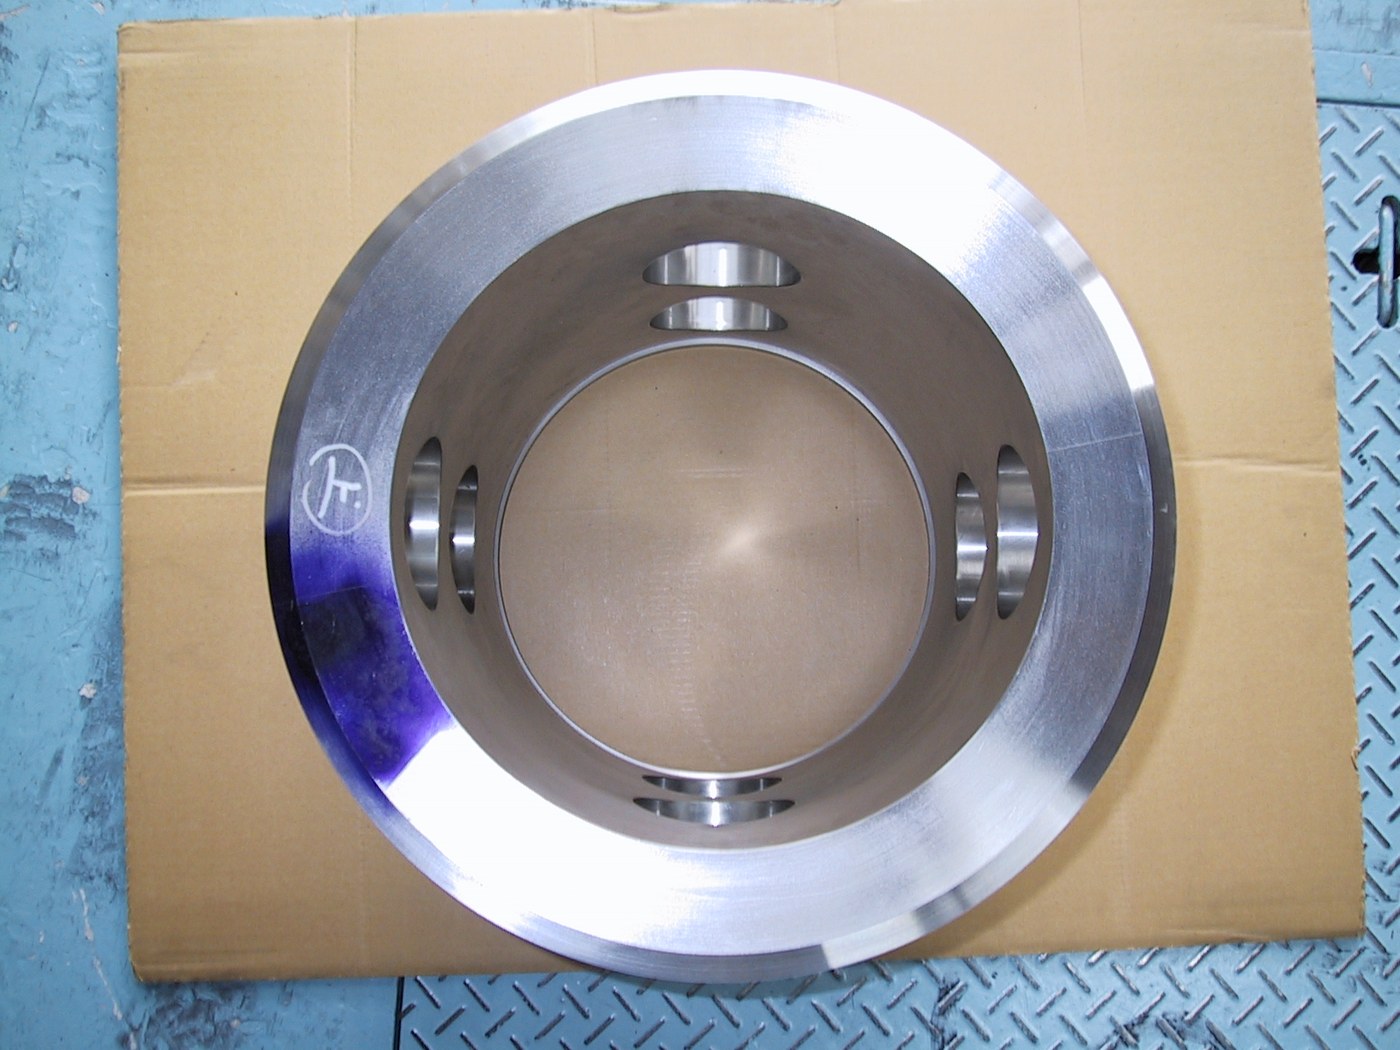
▲外周と内側を仕上げた大径リングの側面に、複数の穴をあけた事例
≫穴あけ加工とは?|ドリル加工の特徴や種類、工具について解説
研削・研磨(より滑らかな仕上げ面)
軸受とはまり合う部分など、より滑らかな面が必要な製品は、旋盤加工のあとに研削盤や研磨で仕上げます。
研削盤は、刃物の代わりに研削といしを使い、旋盤やフライス盤では得られないきれいな仕上げ面をつくる機械です。
回転工具を備えた複合加工機を使えば、旋削とフライス加工を1台で行える場合もあります。
どの機械で加工するかは、製品の形や数量、求める精度によって変わります。
旋盤加工の製品に使われる主な材料と削りやすさ
旋盤加工の製品には、鉄鋼・ステンレス・アルミ・真鍮・チタンなど、さまざまな金属が使われます。
材料によって削りやすさが大きく違うため、加工の難しさや費用にも影響します。
真鍮(快削黄銅)
真鍮(黄銅)の中でも、鉛を加えて削りやすくした快削黄銅は、旋盤加工に向いた材料です。標準的な組成は、銅60%・亜鉛38%・鉛2%とされています。
削りくずが折れやすく長くつながりにくく、仕上がった表面も滑らかになるため、作業の能率が上がり、刃物も長持ちします。精密機器の部品などに使われています。
ステンレス
ステンレスは、普通鋼より硬く強度があるため、切削加工が難しい金属です。
そこで、硫黄などを添加して削りやすくした快削ステンレスも作られており、線材から削り出す電子部品のガイドピンなどに使われています。
鋼種ごとの削りやすさを数値で比べると、次のようになります。
| 系統 | 鋼種 | 被削性指数 |
| オーステナイト系 | SUS304 | 35 |
| オーステナイト系 | SUS316 | 45 |
| オーステナイト系 | SUS303 (快削性) |
60 |
| マルテンサイト系 (未硬化処理) |
SUS410 | 50 |
| マルテンサイト系 (未硬化処理) |
SUS416 (快削性) |
65 |
| フェライト系 | SUS430 | 50 |
| フェライト系 | SUS430F (快削性) |
80 |
出典:『ステンレス(現場で生かす金属材料シリーズ)』(橋本政哲 著、工業調査会、2007/丸善出版、2011)。原典はステンレス協会編『ステンレス鋼便覧』(日刊工業新聞社、1995)。表は一部の鋼種を抜粋
快削性のある鋼種は、同じ系統の標準的な鋼種より指数が大きくなっています。
ただし、快削ステンレスは錆びやすくなる、もろくなるといった面もあるため、製品の使い方に合わせて選ぶ必要があります。
なお、ステンレスを削る際のポイントは、以下の記事で解説していますのでご覧ください。
≫ステンレスの切削性について|旋盤・フライス加工をする際のポイント
チタン
チタンは軽くて強く、錆びにくい金属ですが、削りにくい難削材(なんさくざい)の代表です。
熱が伝わりにくいため、削るときの熱が刃先に集中し、刃先が欠けたり摩耗したりしやすいのです。
また、力を加えたときに変形しやすい性質があり、薄い部品では削っている最中に振動(びびり)が起きたり、精度が落ちたりすることがあります。
チタンを削る際のポイントについては、以下の記事で解説していますのでご覧ください。
≫チタンの切削加工について|旋盤・フライス加工を行う際のポイント
鉄鋼(炭素鋼・合金鋼)
シャフトなどに多く使われる鉄鋼材料は、含まれる炭素の量が多いほど硬くなり、削りにくくなります。
例えば、クロムモリブデン鋼のSCM420(炭素0.20%)とSCM435(炭素0.35%)では、炭素の多いSCM435の方が硬く、刃先の温度が上がって刃物が早く摩耗します。
そのため、炭素の多い材料ほど、削る速度を落として加工するのが基本です。
アルミニウム合金
アルミニウム合金は、切削加工をはじめ、ほとんどの金属加工の方法が使える材料です。
板・棒・管など、さまざまな形の材料が比較的簡単に手に入る点も特徴です。
旋盤加工の製品を依頼するときのポイント
旋盤加工の製品を外部に依頼するときは、加工先が見積もりや加工方法を判断できるよう、次の点を事前に整理しておくとスムーズです。
- 形状・寸法と、精度が必要な部分
- 材質と、製品が使われる環境
- 製作する数量(試作か量産か)
- 旋盤以外に必要な加工
形状・寸法と、精度が必要な部分
図面がある場合は図面を、ない場合は現物やスケッチを用意します。
はめ合う部分や回転する部分など、特に精度が必要な箇所を伝えると、加工方法や費用の見通しが立てやすくなります。
材質と、製品が使われる環境
前述の通り、材料によって削りやすさは大きく違います。
錆びにくさ・強度・重さなど、製品に求める性質もあわせて伝えると、加工しやすさとのバランスを踏まえた相談ができます。
製作する数量(試作か量産か)
同じ形でも、1個だけ作るのか、数千個作るのかによって適した機械が変わります。
同じ製品を大量に作る場合は自動旋盤、少量の場合は汎用旋盤やNC旋盤が選ばれます。
≫NC旋盤とは?|特徴や作業上の注意点、汎用・CNCとの違いを解説
旋盤以外に必要な加工
フライス加工や穴あけ、研磨、溶接などが必要な製品では、工程ごとに別の会社へ依頼すると、手配や品質の管理が煩雑になりがちです。
複数の加工をまとめて任せられる依頼先を選ぶと、窓口が一つで済みます。
株式会社新進は、大阪・九条の町職人300名以上と連携し、金属加工をコーディネートしている会社です。
旋盤・フライス・ねじ切り・研磨・溶接などの専門工場へ製作を発注し、進行管理と品質管理を一括して行います。
正式な図面がない場合も、担当者がご要望を伺い、図面を起こすところから対応します。
お見積りは原則としてご依頼の当日または翌日にお渡ししており、試作品1個や小ロットのご依頼も承っています。
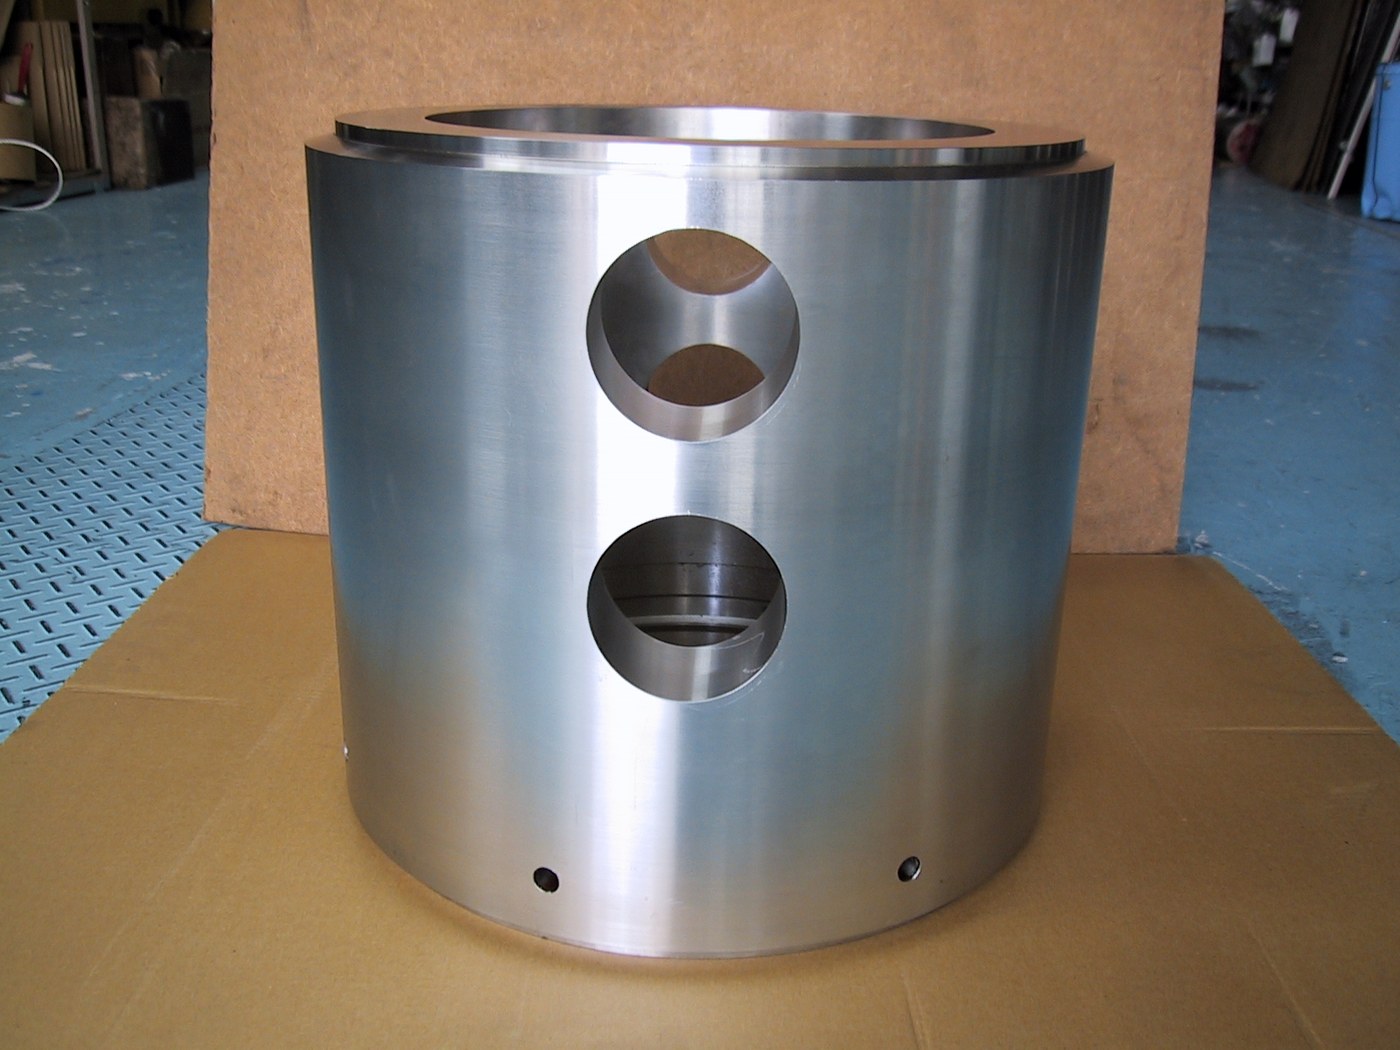
▲円筒状の部品の側面に、大きさの異なる穴を設けた事例
新進の旋盤加工の製品例と、ご依頼の流れは次の記事で紹介しています。
≫大阪で旋盤加工なら株式会社新進へ|製品例とご依頼方法を紹介
以上です。
旋盤加工で作られる製品は、シャフトやカラー、フランジ、ねじ部品などの丸物部品が中心です。
実際の製品は、旋盤の基本加工に、フライス加工や穴あけ、研磨などを組み合わせて完成します。
株式会社新進では大阪の町職人300名以上と協力し、旋盤加工をはじめとして様々な金属加工のコーディネートをしています。
お困りの際は以下ページよりお気軽にお問い合わせください。
※当社は業者・企業様向けの金属加工サービスを提供しております。
※個人のお客様のご相談は現在承っておりませんので、ご了承ください。
