営業時間(9:00-18:00 )
COLUMN
読み物
溶接の種類一覧|3つの分類・代表的な方法と選び方を解説
溶接
2024.5.27
溶接の種類は、接合の仕組みによって融接・圧接・ろう接の3つに大別されます。
さらに、熱源や電極、シールド方法などの違いから、アーク溶接、レーザー溶接、抵抗溶接、摩擦圧接、ろう付けなどに分かれます。
名称だけでは違いを判断しにくいため、実際の選定では母材の材質・板厚・形状、必要な強度や外観、生産数量を整理することが大切です。
この記事では、代表的な溶接方法を分類ごとに一覧化し、特徴と向く加工、選び方を解説します。
なお、溶接の定義や仕組み、メリット・デメリットを先に確認したい場合は、以下の記事をご覧ください。
≫溶接とは?|3つの分類と代表的な種類、メリット・デメリットを解説
溶接の種類は「融接・圧接・ろう接」の3つに分類される
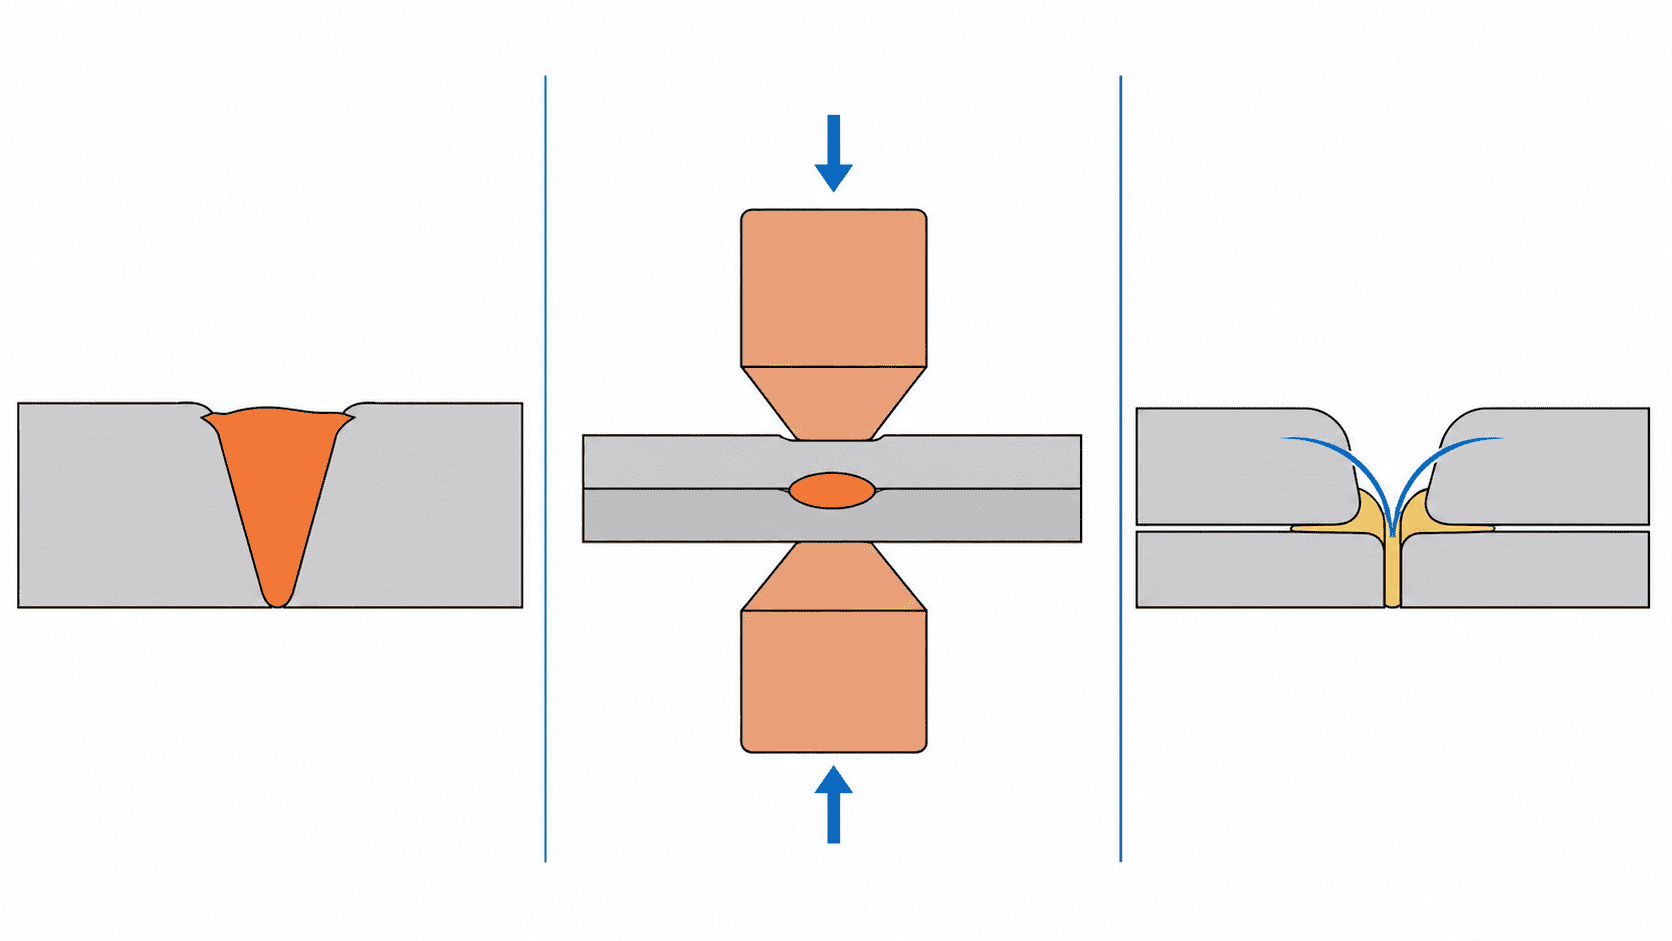
溶接方法は、接合する部材である母材をどのような状態にして一体化させるかによって、次の3つに分類されます。
| 比較項目 | 融接 | 圧接 | ろう接 |
| 接合の仕組み | 母材の接合部を溶かし、凝固させる | 圧力を加え、必要に応じて熱も利用する | 母材を溶かさず、低融点の溶加材を流し込む |
| 母材の融解 | あり | 方式によって異なる | なし |
| 主な種類 | アーク溶接 ガス溶接 レーザー溶接 電子ビーム溶接 |
抵抗溶接 ガス圧接 摩擦圧接 超音波接合 |
ろう付け はんだ付け |
| 向く加工 | 構造物、配管、厚板から薄板まで幅広い接合 | 薄板の量産 軸物 同形状の繰り返し加工 |
精密部品 配管 電気・電子部品 異種材料の接合 |
| 主な注意点 | 熱によるひずみや材質変化 | 加圧できる形状や設備が必要 | 継手の強度や使用温度に制約がある |
参考:職業能力開発総合大学校「これから TIG 溶接作業に携わる人の
ための実習作業テキスト」
融接(ゆうせつ)
融接とは、電気・炎・光などを熱源として母材の接合部を溶かし、冷却・凝固させて一体化する方法です。
溶接棒やワイヤなどの溶加材を加える方法と、母材だけを溶かす方法があります。
アーク溶接やレーザー溶接など、工場や建設現場で広く使われる多くの方法が融接に該当します。
圧接(あっせつ)
圧接とは、母材の接合部へ機械的な圧力を加えて一体化する方法です。
抵抗熱、摩擦熱、ガス炎などを併用する方式もあります。
加圧力や通電時間などの条件を管理しやすい方法は、自動化や量産に向いています。
抵抗溶接では接合部が局部的に溶融する場合もありますが、電極で加圧しながら接合するため、一般的な分類では圧接に含まれます。
ろう接
ろう接とは、母材を溶かさず、母材より融点の低い溶加材を溶かして継手のすき間へ流し込む方法です。
溶けたろう材は毛細管現象によってすき間へ広がり、冷えて固まることで部材を接合します。
代表例はろう付けとはんだ付けです。
TIG・スポット・隅肉・半自動は分類の軸が異なる
溶接の名称には、接合原理だけでなく、熱源、電極、継手形状、作業方式を表す言葉が混在しています。
例えば、TIG溶接と隅肉溶接は並列の種類ではありません。
TIG(Tungsten Inert Gas)は溶接方法、隅肉は継手に対する溶接部の形状を表します。
| 呼び名 | 何を表すか | 内容 |
| TIG溶接 | 電極・シールド方式 | タングステン電極と不活性ガスを使うアーク溶接 |
| スポット溶接 | 接合方法 | 重ねた板を電極で挟み、点状に抵抗溶接する方法 |
| 隅肉溶接 | 溶接部の形状 | ほぼ直角に交わる部材の角を三角形状の溶接金属でつなぐ形 |
| 突合せ溶接 | 継手・施工形態 | 同一面上に配置した部材の端面同士を接合する形 |
| 半自動溶接 | 作業方式 | ワイヤを自動送給し、トーチ操作を作業者が行う方式 |
| ロボット溶接 | 自動化方式 | 溶接条件とトーチの動きをロボットで制御する方式 |
この違いが理解できると、「TIG溶接で隅肉溶接を行う」「MAG溶接をロボットで行う」のように、複数の呼び名が同時に成り立つことが分かると思います。
融接に分類される代表的な溶接の種類

融接には多くの方法がありますが、製造現場で代表的なものは次の通りです。
- アーク溶接
- ガス溶接
- レーザー溶接
- 電子ビーム溶接
アーク溶接
アーク溶接は、電極と母材の間に発生させたアーク放電の熱で母材を溶かす方法です。
使用する電極やシールド方法によって、さらに細かく分類されます。
| 種類 | 仕組み・特徴 | 向く加工 | 主な注意点 |
| 被覆アーク溶接 | フラックスで覆った溶接棒を電極と溶加材に使う | 屋外施工、補修、鉄骨など | 手作業のため技能差が出やすく、スラグ(溶接後に残る非金属物質)の除去が必要 |
| TIG溶接 | 溶けないタングステン電極と不活性ガスを使う | ステンレス・アルミ・チタン 薄板 外観重視の製品 |
高品質に仕上げやすい一方、一般に溶接速度は遅い |
| MIG溶接 | ワイヤを自動送給し、不活性ガスで溶融部を保護する | アルミ・ステンレス 非鉄金属の能率的な溶接 |
風の影響を受けやすく、ガスコストがかかる |
| MAG・CO2溶接 | ワイヤを自動送給し、活性ガスまたは炭酸ガスを使う | 軟鋼やステンレスの量産 板金 構造物 |
非鉄金属には適用しにくく、スパッタ(飛散する金属粒)対策が必要 |
| サブマージアーク溶接 | 粉状フラックスの中でアークを発生させる | 厚板の長い直線溶接 造船 圧力容器 |
溶接姿勢が限られ、小ロットには設備が過大になりやすい |
| プラズマ溶接 | ノズルで細く絞ったプラズマアークを使う | 薄板 精密溶接 深い溶込みが必要な部品 |
装置と条件設定が複雑 |
MIG(Metal Inert Gas)とMAG(Metal Active Gas)は、どちらもワイヤが自動送給される溶極式のガスシールドアーク溶接です。
シールドとは、溶融部を大気から保護することを指します。
主な違いはシールドガスで、MIGは不活性ガス、MAGは活性ガスを使用します。炭酸ガスアーク溶接はMAGの一種として扱われます。
アーク溶接の細かな分類は、以下の記事で詳しく解説しています。
≫アーク溶接とは?|種類や難しい理由、メリット・デメリットを解説
ガス溶接
ガス溶接は、アセチレンなどの可燃性ガスと酸素を燃焼させ、その炎で母材を溶かす方法です。
熱源を目視しながら調整でき、電源がない場所でも使えます。
一方で、加熱範囲が広くなりやすいため、ひずみや熱影響を抑えるには適切な入熱管理が必要です。
レーザー溶接
レーザー溶接は、集光したレーザー光を母材へ照射して溶かす方法です。
エネルギーを狭い範囲に集中できるため、高速で、かつ溶接幅と熱影響部(溶接熱で性質が変わる周辺部)を小さくしやすい点が特徴です。
精密部品や薄板、自動化ラインに向いている一方で、継手のすき間や位置ずれに対する管理が求められます。
電子ビーム溶接
電子ビーム溶接は、高速の電子を母材へ衝突させて、その運動エネルギーを熱へ変えて溶かす方法です。
深く細い溶込みを得やすく、精密部品や高機能材料の接合に使われます。
一般的に真空環境が必要であり、設備費や製品サイズの制約を考えなくてはなりません。
圧接に分類される代表的な溶接の種類
圧接は、圧力に加えて電気抵抗、摩擦、ガス炎、超音波などを利用します。代表的な方法は次の通りです。
- 抵抗溶接
- 摩擦圧接・摩擦攪拌接合
- ガス圧接・超音波接合・拡散接合
抵抗溶接
抵抗溶接は、母材へ電流を流したときに生じる抵抗発熱と電極の加圧力を利用する方法です。
溶加材を使わず、短時間で接合しやすいため、薄板や同形状部品の量産に適しています。
| 種類 | 接合の仕方 | 主な用途 |
| スポット溶接 | 重ねた板を上下の電極で挟み、点状に接合する | 自動車ボディ 板金部品 |
| シーム溶接 | ローラー電極で連続した点溶接を行う | タンク、缶 気密性が必要な薄板製品 |
| プロジェクション溶接 | 母材に設けた突起へ電流と圧力を集中させる | ナット ボルト、 金網の接合 |
| フラッシュ溶接 | 端面間でフラッシュを発生させ、加圧して接合する | レール リング 棒材 |
抵抗溶接への向き不向きは、電気抵抗だけでなく、熱伝導率、表面状態、板厚、電極材、加圧力によって変わります。
そのため、材質名だけで断定せずに設備と継手の条件を含めて判断しなくてはいけません。
摩擦圧接・摩擦攪拌接合
摩擦圧接は、部材同士を押し付けて高速で擦り合わせて、摩擦熱で接合面を軟化させてから加圧する方法です。
丸棒や軸物を高い再現性で接合しやすく、条件が合えば異種金属にも対応できます。
摩擦攪拌接合(FSW)は、回転する工具を金属材と接触させて、摩擦熱で軟化した材料を混ぜ合わせて一体化する固相接合法です。
母材を溶融させないため、変形や凝固割れを抑えたい場合に利用されます。
ガス圧接・超音波接合・拡散接合
そのほかの主な圧接方法は次の通りです。
- ガス圧接
接合端面をガス炎で加熱しながら押し付ける方法。
鉄筋やレールなどに使われます。 - 超音波接合
加圧した部材へ超音波振動を与える方法。
薄い金属箔、端子、電池部品などに向いています。 - 拡散接合
高温で密着させた接合面の原子拡散を利用する方法。
精密部品や高機能材料に使われますが、接合時間と設備コストがかかります。
ろう接に分類される溶接の種類
ろう接は、母材を溶かさずに溶加材だけを溶かす接合法です。
母材への熱影響を抑えやすく、薄肉部品や複雑な継手、融点が異なる材料の接合に使用されています。
ろう付け
ろう付けは、一般に融点が450℃以上で、母材より低いろう材を使用する方法です。
ろう材には銀ろう、銅ろう、アルミろうなどがあり、配管、熱交換器、工具、機械部品などに使われます。
接合面の清浄度とすき間が、ろう材の流れや強度を大きく左右します。
はんだ付け
はんだ付けは、一般に融点が450℃未満の溶加材を使用する方法です。電子基板や端子など、接合温度を低く抑えたい部品に適しています。
ただし、高温環境や大きな荷重がかかる部品には向かない場合があります。
代表的な溶接方法の違いを一覧で比較
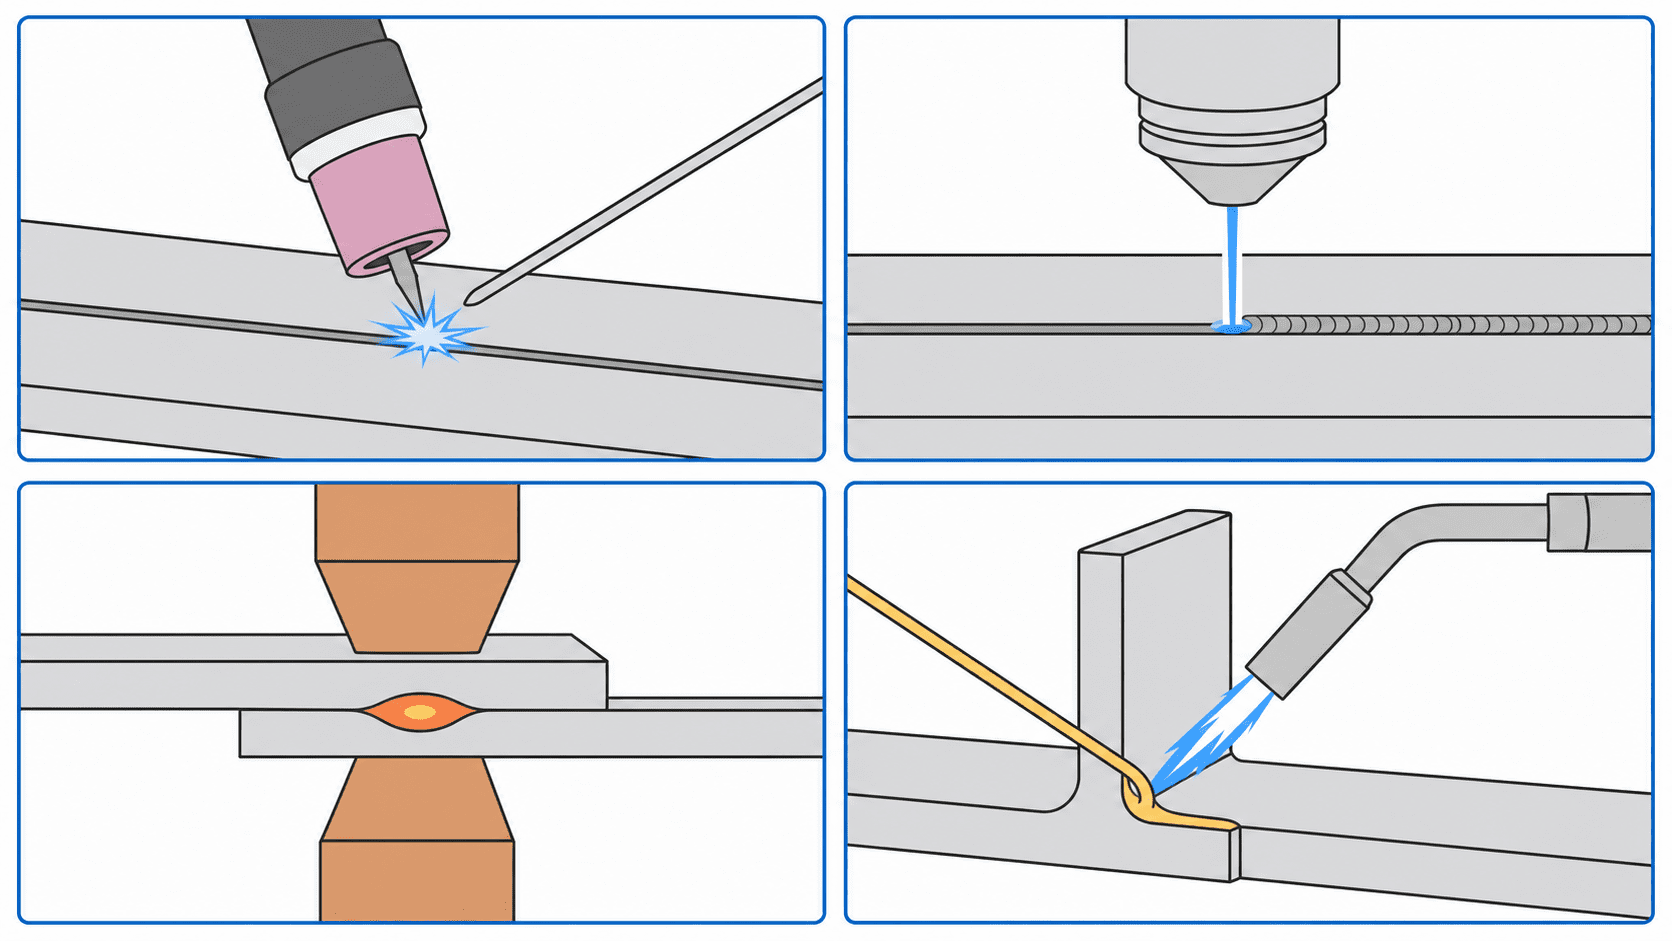
代表的な溶接方法を、選定時に重要な項目で比較すると次の通りです。
実際の適否は材質、板厚、継手、設備、品質要求によって変わるため、表は初期検討の目安として使用してください。
| 方法 | 分類 | 得意な加工 | 主なメリット | 主な注意点 |
| 被覆アーク溶接 | 融接 | 屋外 補修 構造物 |
設備が比較的簡素で、現場対応しやすい | 技能差が出やすく、スラグ除去が必要 |
| TIG溶接 | 融接 | 薄板 配管 外観重視 難易度の高い材料 |
高品質で美しいビードを得やすい | 速度が遅く、シールド管理が必要 |
| MIG/MAG・CO2溶接 | 融接 | 板金 構造物 量産 |
ワイヤを連続供給でき、能率が高い | ガスと材料の組み合わせに制約がある |
| レーザー溶接 | 融接 | 精密部品 薄板 自動化 |
高速で熱影響を小さくしやすい | すき間管理と設備投資が必要 |
| 抵抗スポット溶接 | 圧接 | 重ねた薄板の量産 | 短時間で自動化しやすい | 厚板や複雑形状には適用しにくい |
| 摩擦圧接 | 圧接 | 軸物 丸棒 異種金属 |
再現性が高く、溶加材が不要 | 形状と設備の制約がある |
| 摩擦攪拌接合 | 圧接・固相接合 | アルミ板 長い直線継手 |
溶融に伴う欠陥や変形を抑えやすい | 裏当てと工具が必要 |
| ろう付け | ろう接 | 配管 精密部品 異種材料 |
母材を溶かさず、複雑な継手に対応しやすい | すき間・表面管理と使用温度に注意が必要 |
溶接の種類を選ぶ5つのポイント
最適な溶接の方法は、入熱量の強さや設備の新しさなどで決まるほど単純ではありません。
次の5項目を意識しつつ選ぶと、候補を絞り込みやすくなります。
- 母材と溶加材の材質を確認する
- 板厚や形状、継手を確認する
- 必要な強度・気密性・外観を決める
- 生産数量とコストを考える
- 作業環境と品質管理を確認する
母材と溶加材の材質を確認する
同じ金属名でも、成分や熱処理状態によって溶接性は異なります。
ステンレスの鋼種、アルミ合金の種類、鉄の炭素量などを確認し、母材に合う溶加材とシールド方法を選ぶ必要があります。
また、異なる金属同士の溶接では脆い金属間化合物や電食が問題になるため、直接溶接以外の接合法も含めた検討が必要です。
板厚・形状・継手を確認する
薄板は熱で穴が開いたり変形したりしやすく、一方で厚板は必要な溶込みを確保しにくくなる傾向にあります。
また、重ね継手、突合せ継手、T継手では、使用できる電極やトーチの姿勢が異なるので注意が必要です。
製品形状に対して、加熱・加圧・工具アクセスが可能かを確認することが求められます。
必要な強度・気密性・外観を決める
構造部品では静的強度だけでなく、疲労、衝撃、耐食性も検討します。
タンクや配管では気密性、外観部品ではビードの美しさや研磨後の仕上がりも重要です。
要求品質を先に決めることで、必要な溶込みや検査方法まで設計できます。
生産数量とコストを考える
試作1個と月産数万個では、適した方法が異なります。
手作業のTIG溶接は小ロットや複雑な形状に柔軟ですが、量産では抵抗溶接やロボット溶接が有利になる場合があります。
検討する際は設備費だけでなく、治具、前処理、後処理、検査など全体を含めて比較しなくてはなりません。
作業環境と品質管理を確認する
屋外の作業は風がシールドガスに影響し、精密溶接では油分や酸化膜の除去が品質を左右します。
溶接姿勢や作業場所、安全設備や必要な資格・教育も確認が必要です。
重要部品では、外観検査に加えて浸透探傷試験、放射線透過試験、超音波探傷試験などの非破壊検査を検討します。
金属によって選ばれやすい溶接の種類は異なる
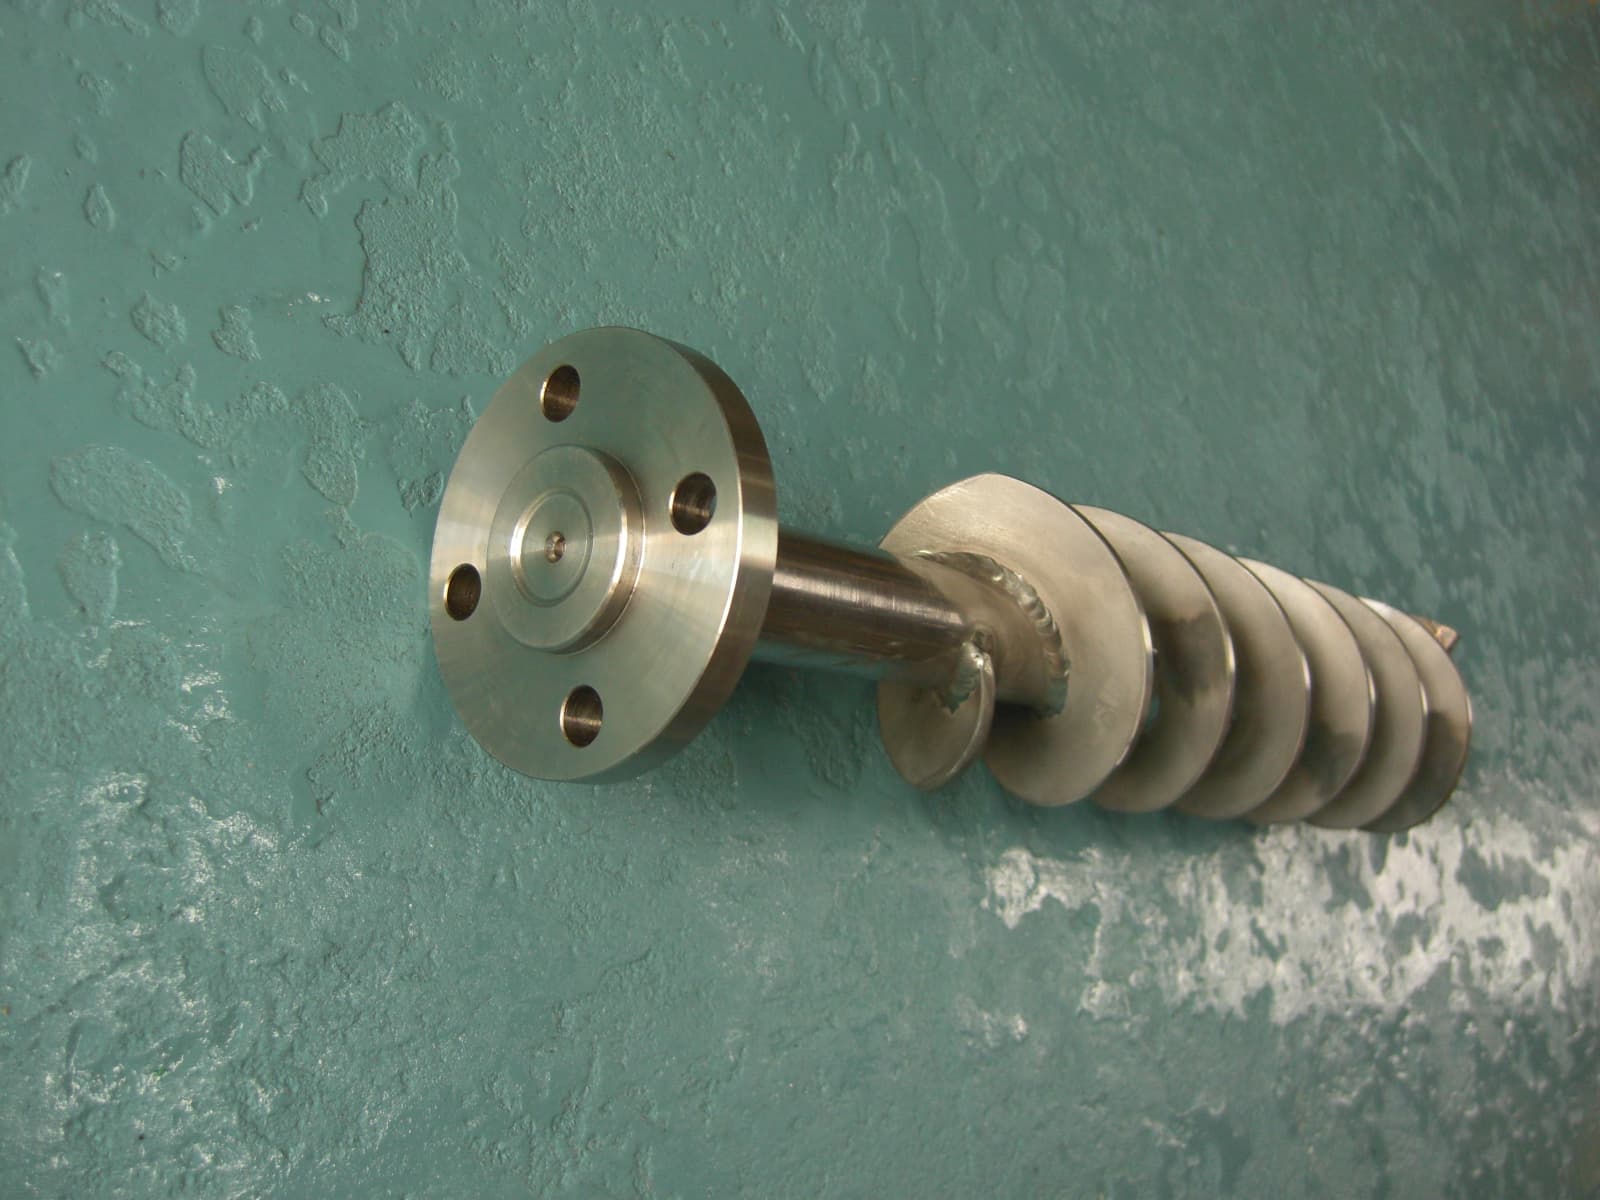
▲溶接製品の事例(スクリュー)
金属ごとの溶接方法の候補と注意点をまとめると次の通りです。
実際の方法は合金の種類や製品仕様によって変わるため、表だけで確定はせずに、図面と使用条件を基に検討してください。
| 金属 | 主な候補 | 選定時の注意点 |
| 鉄・炭素鋼 | 被覆アーク MAG・CO2 TIG サブマージアーク 抵抗溶接 |
炭素量、板厚、拘束、予熱の要否を確認する |
| ステンレス | TIG MIG/MAG 被覆アーク レーザー 抵抗溶接 |
鋼種に応じて高温割れ、脆化、耐食性低下を防ぐ |
| アルミ | 交流TIG MIG レーザー 摩擦攪拌接合 |
酸化皮膜、熱伝導、溶け落ち、ブローホールに注意する |
| 銅・真鍮 | TIG MIG ガス溶接 レーザー ろう付け |
高い熱伝導率、電気伝導率、亜鉛の蒸発などを考慮する |
| チタン | TIG プラズマ レーザー 電子ビーム |
高温時に大気と反応しやすいため、溶接後まで確実にシールドする |
| ニッケル基合金 | TIG MIG 被覆アーク レーザー |
入熱、清浄度、割れ、溶加材の組成を管理する |
なお、素材ごとの溶接方法と注意点は、以下の記事で詳しく解説していますのでご覧ください。
- ステンレスの溶接加工の種類と内容|難しいと言われる理由と大阪・新進の事例
- アルミ溶接が難しい4つの理由|溶接方法の種類と失敗しないポイントを解説
- チタンの溶接方法|難しいとされる理由と大阪・九条工場の施工事例
- 銅の溶接が難しい理由|各方法と行う場合のポイント
- 鉄の溶接方法とポイント|溶接欠陥への対策を解説
- ハステロイの溶接は難しい|3つの理由と注意するべきポイント
- 異種金属の溶接|メリットと難しい理由、異なる金属ごとの特徴を解説
以上です。
溶接は融接・圧接・ろう接の3つに大別されますが、最適な種類は母材、板厚、継手、要求品質、生産数量によって変わります。
株式会社新進では大阪の町職人300名と協力し、溶接加工をはじめとして様々な金属加工のコーディネートをしています。
お困りの際は以下ページよりお気軽にお問い合わせください。
※当社は業者・企業様向けの金属加工サービスを提供しております。
※個人のお客様のご相談は現在承っておりませんので、ご了承ください。
