営業時間(9:00-18:00 )
COLUMN
読み物
ステンレスの穴あけ加工|個人で行う場合のポイントと注意点
ステンレス
2022.4.14
家庭用食器や機械部品など、様々なシーンで使用されているステンレスは、加工が難しい金属としても知られています。
ステンレスは硬く錆びにくいなどの優れた特徴を持つ一方で、加工すると硬くなってしまう特徴があります。その上、熱伝導率が悪く、穴あけ加工時に工具やステンレス板に熱がこもりやすくなる性質もあるのです。
そのため、ステンレスの穴あけ加工を行うときには、ステンレスの持つ特徴を理解して適切な方法や工具で行う必要があります。
ステンレスの中にも様々な種類があるので、自分が使用するステンレス板の特徴を把握しておくのも大切です。
本記事では、ステンレスの穴あけ加工が難しい理由や、個人で穴あけ加工を行うときのコツを紹介していきます。

ステンレスの穴あけ加工が難しい理由
ステンレスは金属の中でも、穴あけ加工がしにくい金属です。ステンレスは硬く錆びにくい特徴を持つ一方で、強度があるので通常の工具では加工が難しくなってしまいます。
金属の加工の難しさは、被削性指数という指標で数字によって表せます。
切削性指数が低ければ加工がしにくく、逆に高ければ加工がしやすい金属ということです。
代表的なステンレスの被削性指数は以下の通りです。
| 系 | 鋼種 | 被削性指数 |
| オーステナイト系 | SUS303 | 60 |
| SUS304 | 35 | |
| SUS304L | 40 | |
| SUS310S | 40 | |
| SUS316 | 45 | |
| SUS317 | 45 | |
| マルテンサイト系 | SUS403 | 50 |
| SUS410 | 50 | |
| SUS416 | 65 | |
| SUS420 | 45 | |
| フェライト系 | SUS405 | 55 |
| SUS430 | 50 |
ステンレスは金属組織によって細かく分類されています。
上記の表を見てわかるように、オーステナイト系は被削性指数が低い鋼種が多いです。SUS303に関しては、オーステナイト系ステンレスの中でも切削加工をしやすくしたものです。
他のオーステナイト系ステンレスよりも加工がしやすい一方で、SUS304などと比較すると耐食性が劣ります。
このようにステンレスの中でも、加工が特に難しいものと比較的加工がしやすいものに分類できます。もっと詳しくステンレスの穴あけ加工が難しい理由を確認していきましょう。
熱がこもりやすい
ステンレスは熱伝導率が低い金属です。熱伝導率とは、熱の伝わりやすさを表す指標です。
ステンレスは熱伝導率が低いので、穴あけ加工時に工具やステンレス板に熱がこもりやすくなってしまいます。
熱がこもりやすい影響で、工具が他の金属を加工したときよりも摩耗しやすくなってしまいます。
他にも作業時に高温になりやすいので、作業者は工具や材料となるステンレス板の取り扱いに注意が必要です。
加工すると硬くなる
ステンレスは加工硬化しやすい特徴も持っています。加工硬化とは、金属に一定以上の圧を加えると、その金属が硬くなってしまう現象です。
長時間にわたってステンレスの加工を行うと、材料のステンレス自体が加工硬化により硬くなってしまいます。それにより、以下のようなデメリットが生じます。
- 工具が摩耗しやすくなる
- 作業効率が悪くなる
それにより、これらのデメリットが生じてしまいます。ステンレスの加工を行うときには、ステンレス快削鋼など、ステンレスに特化した工具や刃を使用するのがおすすめです。
粘りが強い
ステンレスは硬いだけではなく、粘りが強い特徴も持っています。金属における粘りとは、外からの圧力に対しての壊れにくさを表しています。
粘りが強いステンレスは完成品の強度が強い一方で、加工時にはなかなか希望通りの形に加工をするのが難しいです。
他の金属と同じ感覚でステンレスの穴あけ加工をしてしまうと、粘りの影響で穴が上手く開かない、あるいは不必要なバリやへこみが生まれてしまう可能性があります。
切削くずが刃先にくっつきやすい
ステンレスは工具との親和性が高く、穴あけ加工時に生じた金属くずが工具につきやすいです。穴あけ加工時の金属くずが工具についてしまうデメリットは以下の通りです。
- 金属くずが工具の一部分を一緒にはがしてしまい工具が損傷する
- 工具に金属くずがついた状態で加工を続けてしまい加工面が痛む
どちらにせよ、工具の状態が悪くなってしまい、図面通りの正確な加工が難しくなってしまいます。
ステンレスの穴あけ加工を個人で行う場合のポイントと注意点
本記事で解説したように、ステンレスの穴あけ加工が難しい理由はいくつかあり、上手に加工するにはステンレスの特徴理解と加工方法の工夫が必要です。
ステンレスの穴あけ加工を個人で行う場合のポイントや作業時の注意点を解説していきます。
ドリルの回転数を遅くする
穴あけ加工を行うときには、鉄などの他の金属を加工するときと比較してドリルの回転数を遅くしましょう。
ステンレスは硬いので、ドリルの回転数を落としてしまうと、作業に時間がかかると心配する方もいるかもしれません。しかしステンレスは、熱伝導率が低く作業時に熱がこもりやすい金属です。
ドリルの回転数を上げすぎてしまうと、工具やステンレスが高温になってしまい、工具・材料ともに損傷してしまう恐れがあります。
ドリルの回転数を抑えて、工具や材料の負担を減らしながら作業を行いましょう。
切削油を使用する
ステンレスの穴あけ加工時には、切削油を使用して、少しでも熱を下げるように工夫をしましょう。
先ほど解説したように、ステンレスは作業時に熱がこもりやすく、工具やステンレスへ影響を与えてしまう恐れがあります。高温下で作業を続けると、作業者がやけどを負うリスクも上がってしまうので、特に注意が必要です。
更に切削油を使うことにより、ステンレスの金属くずが工具に付着してしまう現象も回避できます。
工具を長く使用し、加工の質を高めたいのであれば、切削油を使用することをおすすめします。
バイトを大きくする
穴あけ加工で使用する工具のバイトは、大きいものを使用しましょう。小さいバイトで加工をしてしまうと、工具の先端部分に熱がこもりやすく、工具の摩耗の原因になってしまうからです。
バイトを大きくし、先端部分の面積を増やすことによって、熱が逃げやすい状況を作れます。
バリ取り作業を行う
ステンレスの穴あけ加工では、バリが発生してしまいます。バリとは、金属加工時に発生するギザギザとした出っ張り部分です。
ステンレスは粘りが強いので、断面にどうしてもバリが生じてしまいます。
そのため、ステンレス加工時にはバリが発生しにくい方法を行うのも大切ですが、バリ取り作業を行うことを前提としておくのもおすすめです。
加工後は、小さいバリであればヤスリを使用して手作業でバリ取りをしてしまいましょう。大きいバリに対してはグラインダーなどでバリ取りをするとスムーズです。
ステンレスは硬く、バリが残ったままだと怪我をしてしまう恐れもあるので、必ずバリ取り作業は行いましょう。
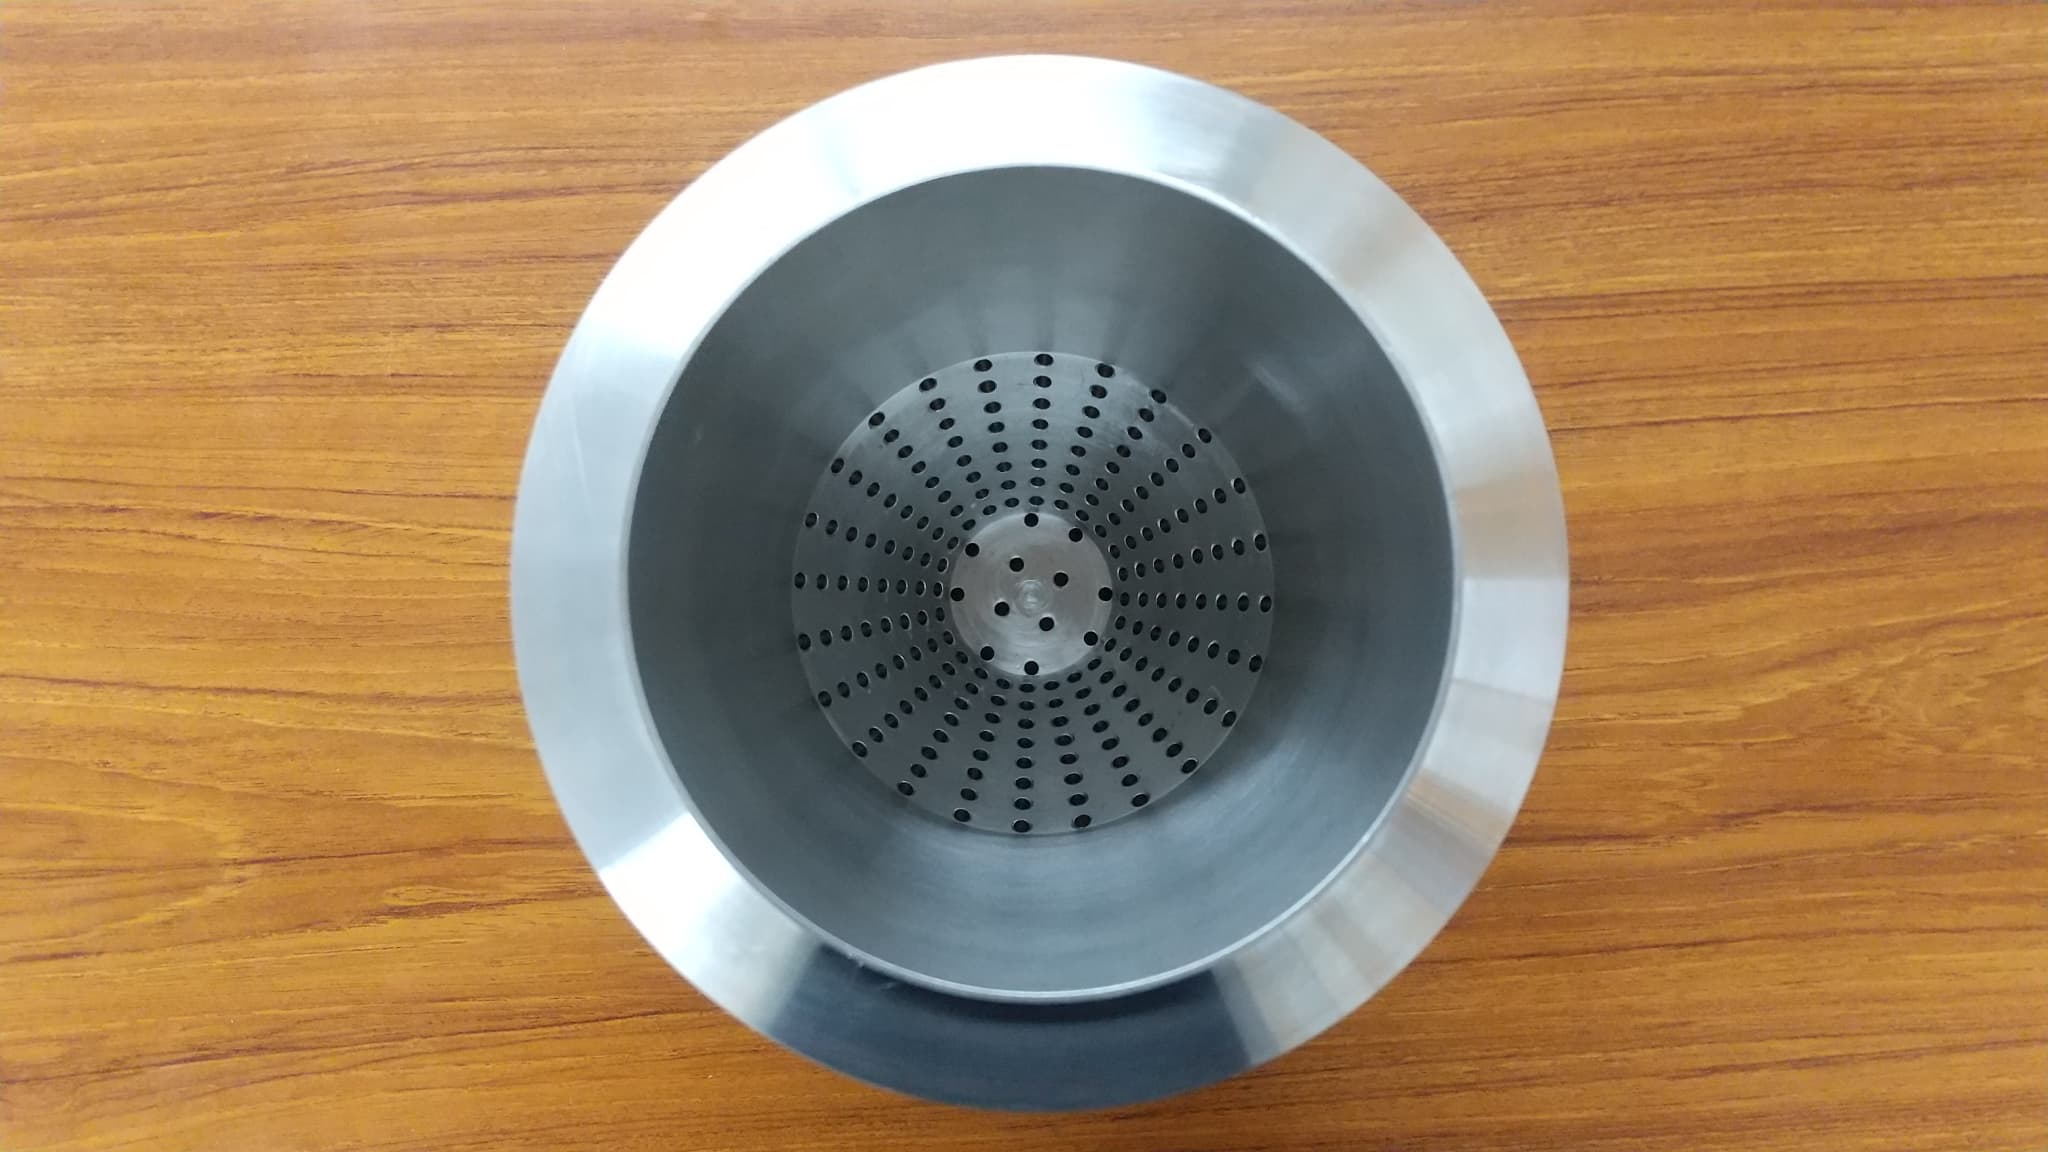
▲穴あけ後にバリ取りを行った製品事例
ドリルの刃は頻繁に交換する
ステンレスの加工時は、ドリルの刃を頻繁に交換するようにしましょう。
ステンレスは硬く、加工硬化しやすい特徴を持っています。
もともと削りにくく工具が摩耗しやすい上に、熱伝導率が低く作業時に高温になりやすい影響で、ドリルの刃が欠けやすくなっています。
損傷したドリルの刃を使用して、穴あけ加工を行っても図面通りの正確な加工を行うのは難しいです。「もったいない、まだ使える」と思ってしまわずに、早め早めにドリルの刃を交換するのが良いでしょう。
職人が行ったステンレスの穴あけ加工事例
ステンレスの穴あけ加工は個人で行うこともできますが、加工が難しく、適した工具を用意するのも大変です。複雑な形状の加工やより仕上がりの質が高い加工を求めるのであれば、金属専門の加工工場に依頼するのがおすすめです。
大阪・九条向上の職人が行った、ステンレスの穴あけ加工の事例をいくつか紹介していきます。

▲分厚いステンレスへの穴あけ加工も可能
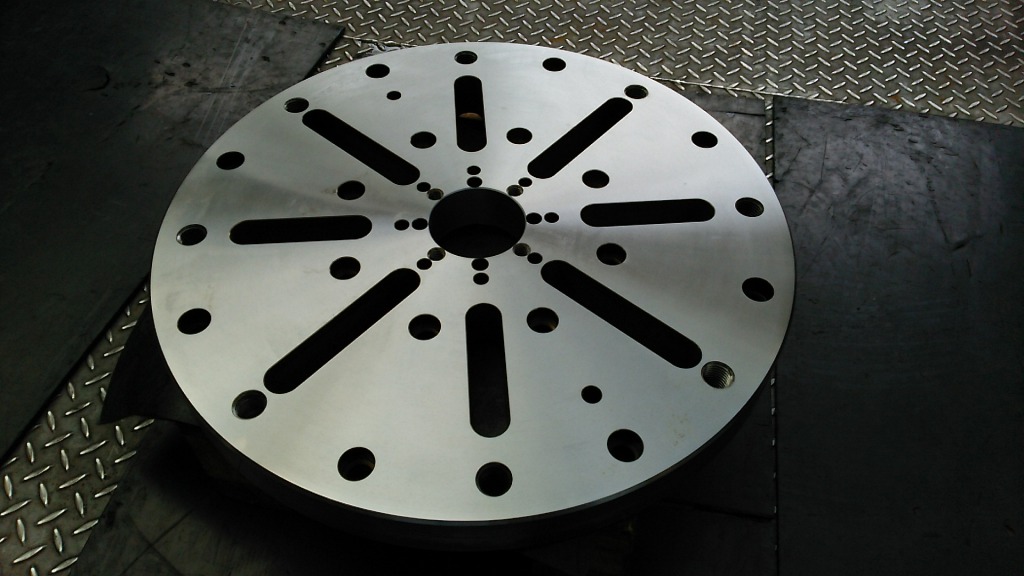
▲複数の穴あけにも対応可能
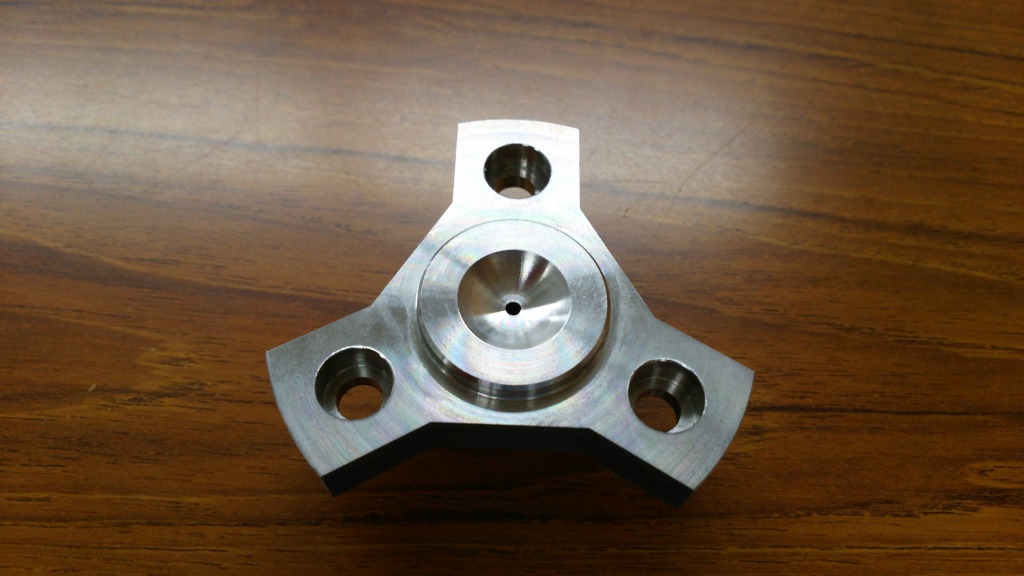
▲複雑な形状の穴あけにも対応可能
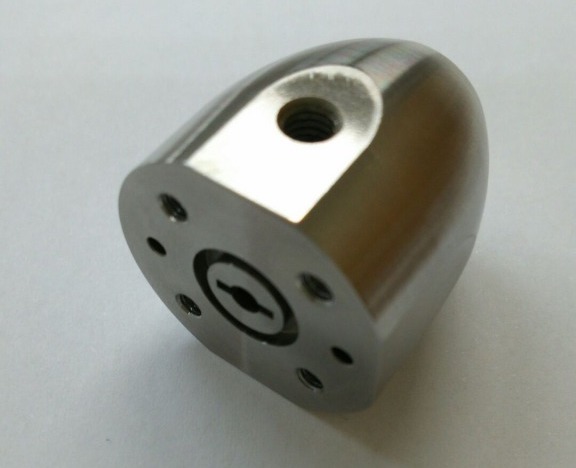
▲細かい部品の穴あけ加工も対応可能
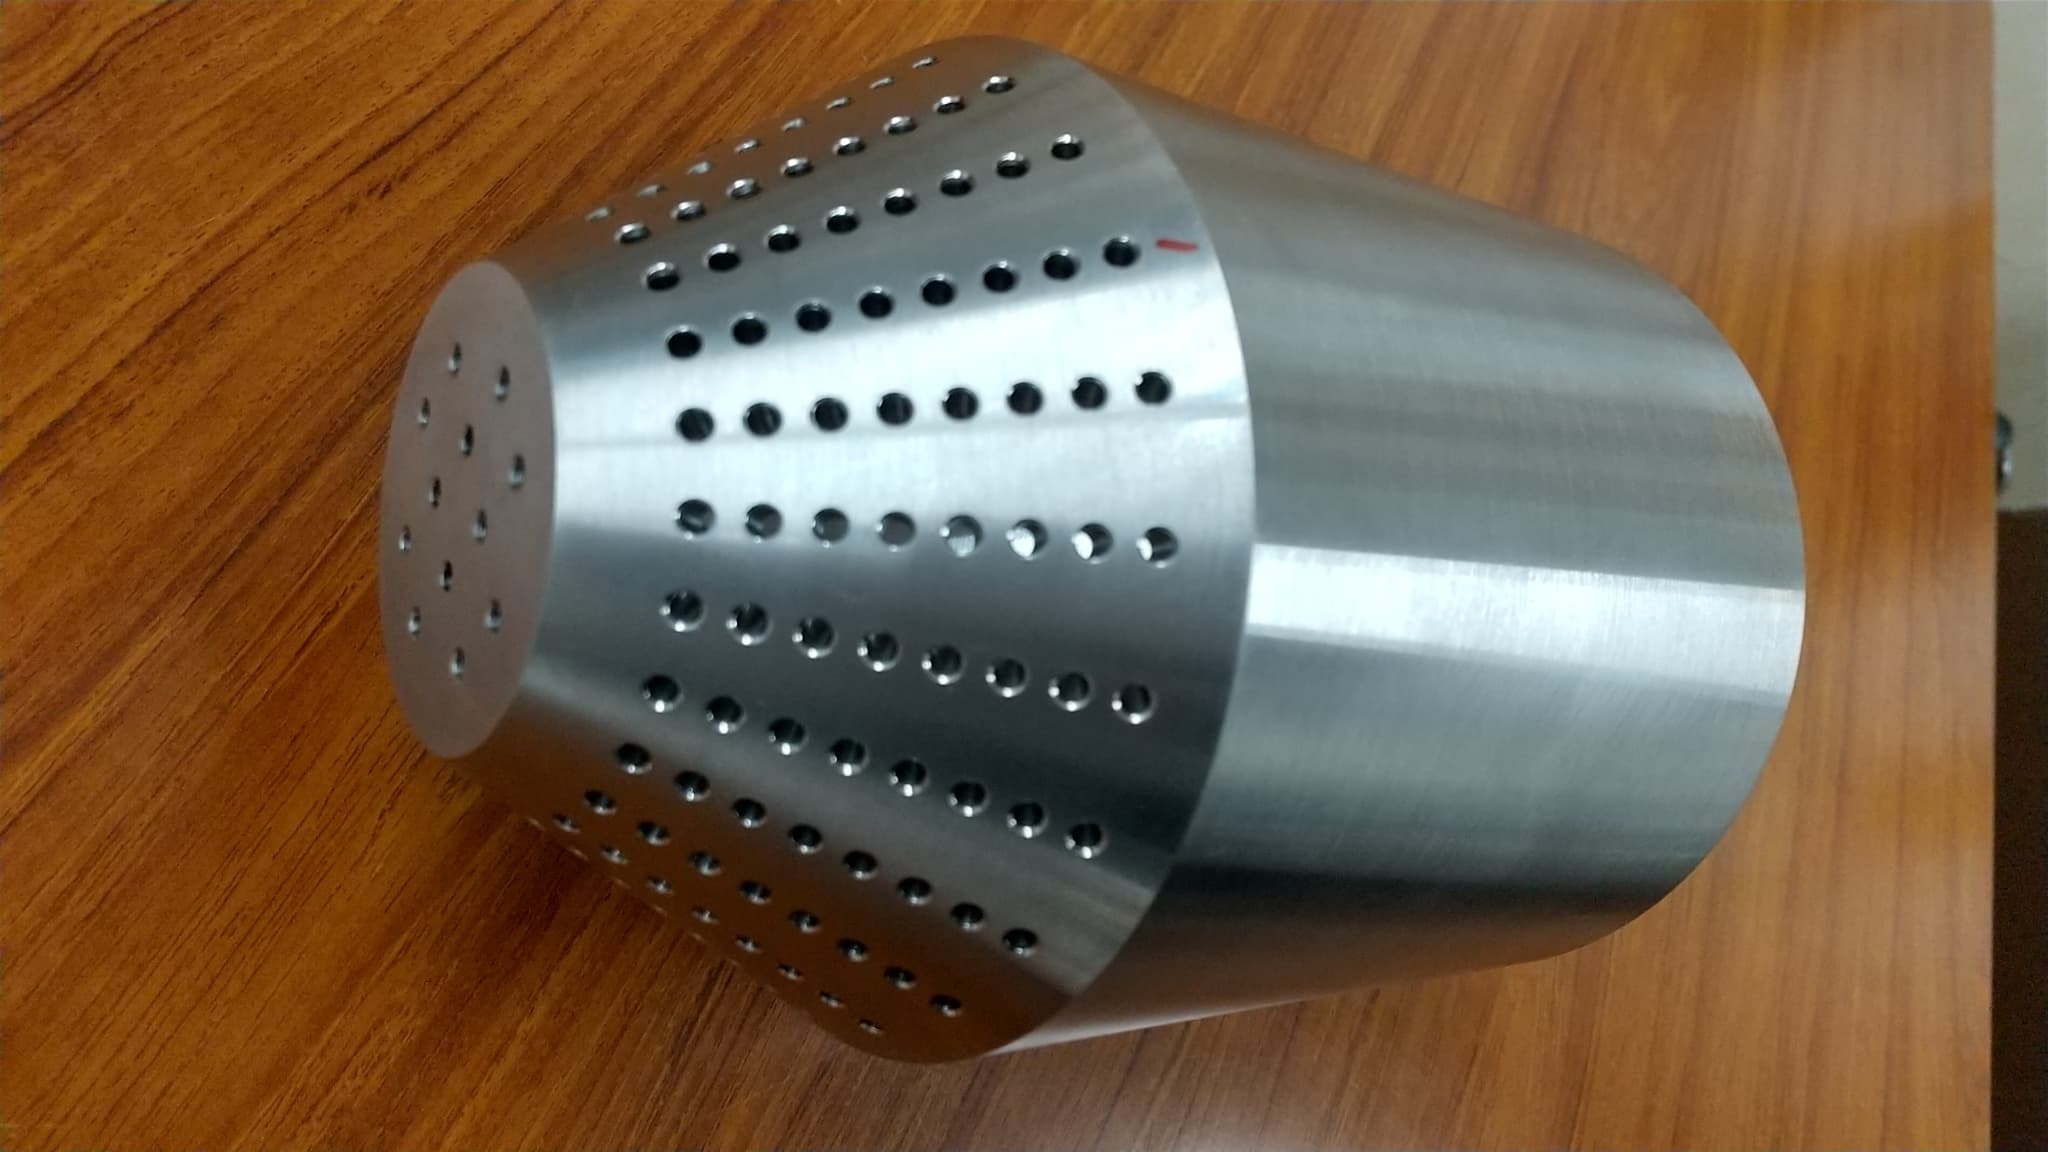
▲細かで綺麗に配列された穴あけ加工
このように株式会社新進では様々なステンレス加工を行っています。
材料の扱いが難しい、この図面通りには加工できない、などの理由で他社で断られた事例でも対応できる場合があります。ステンレスの穴あけ加工を検討中の方は、お気軽にお問い合わせくださいませ。
※当社は業者・企業様向けの金属加工サービスを提供しております。
※個人のお客様のご相談は現在承っておりませんので、ご了承ください。
関連記事
