営業時間(9:00-18:00 )
COLUMN
読み物
旋盤とは|構造と種類、作れるものを解説
旋盤加工
2023.12.8
旋盤(せんばん)とは、材料を回転させ、固定した刃物を押し当てて削る工作機械のことです。
英語ではlathe(レース)と呼ばれ、シャフトやブッシュ、フランジのような断面が円形の部品を製作する際に欠かせません。
金属加工の現場では、フライス盤と並んで最も基本的な工作機械の1つに数えられます。
ですが、旋盤には汎用旋盤やNC旋盤、立旋盤など多くの種類があり、機械ごとに得意な加工や部品の大きさが異なるので注意が必要です。
この記事では、旋盤の仕組みと構造、できる加工の種類、旋盤の種類、フライス盤との違いに加え、旋盤加工を依頼する際に整理しておきたいポイントまでをまとめました。
旋盤とは?回転する材料に刃物を当てて削る工作機械
▲旋盤加工機
旋盤とは、主軸に取り付けた材料(工作物)を回転させ、刃物台に固定したバイトという刃物で削り取る工作機械のことです。
材料そのものが回転するため、削り上がった面は主軸を中心とした円形になります。
そのため、丸棒や円筒、円盤のように”断面が円形”の部品を作ることが旋盤の主な目的です。
工作物の取り付け方や工具を変えれば、外周を削るだけでなく、端面を平らにする、穴をあける、ねじ山を切るといった多様な作業を1台で行えます。
旋盤の仕組み(主運動・送り運動・切込み)
工作機械の動きは、主運動・送り運動・位置調整運動(切込み)の3つに分けて考えると分かりやすくなります。
旋盤の役割は次の通りです。
- 主運動
材料を回転させる動き。切削速度を生み出す運動で、旋盤では主軸とチャックが担う。 - 送り運動
バイトを主軸と平行、または直角の方向へ移動させる動き。削る範囲を広げ、仕上げ面の輪郭を作る。 - 位置調整運動(切込み)
バイトを材料へどれだけ食い込ませるかを決める動き。1回の切削で削り取る深さを調整する。
例えば、回転する丸棒に対して、バイトを主軸と平行に送れば外周が細くなり、主軸と直角に送れば端面が平らに削れます。
この「材料が回転して工具が直線的に動く」という組み合わせが、旋盤のすべての加工の基本です。
なお、旋盤では主軸の回転と送りの速さが歯車機構で連動しています。
主軸1回転あたりに工具が進む距離(送り量)を一定に保てるため、ねじ切りのように規則的なピッチが必要な加工にも対応できるのです。
旋盤・旋盤加工・旋削の使い分け
一見すると同じ意味に見える言葉が多いため、用語を以下に整理しておきます。
- 旋盤
機械そのものの名前 - 旋盤加工
旋盤を使って行う作業の名前 - 旋削(せんさく)加工
材料を回転させて工具で削る加工方法の名前
旋盤加工とほぼ同じ意味で使われ、英語ではターニング(Turning)と呼ぶ
旋盤加工そのものの種類やメリットは、以下の記事で詳しく解説していますのでご覧ください。
旋盤で作れるもの
旋盤が得意な部品は、回転の中心軸に対して同じ形が連続している回転体になります。
代表的な製品例は次の通りです。
- シャフト(軸)
モーターや減速機の動力を伝える軸
外周に段差や溝、ねじを設ける - ブッシュ・カラー
軸を支える筒状の部品や、部品同士の間隔を調整するスペーサー - フランジ
配管や機器をつなぐ、つばの付いた円盤状の部品 - ピン・ボルト・ナット類
外周や穴の内側にねじ山を切った部品 - ノズル・継手
内径にテーパ(傾斜)や段差を持つ流体部品
これらは自動車、産業機械、半導体製造装置、医療機器など、あらゆる分野で使われています。
1つの部品でも、外周・端面・穴・ねじといった複数の加工を組み合わせて仕上げるのが一般的です。
旋盤の構造と各部の名称
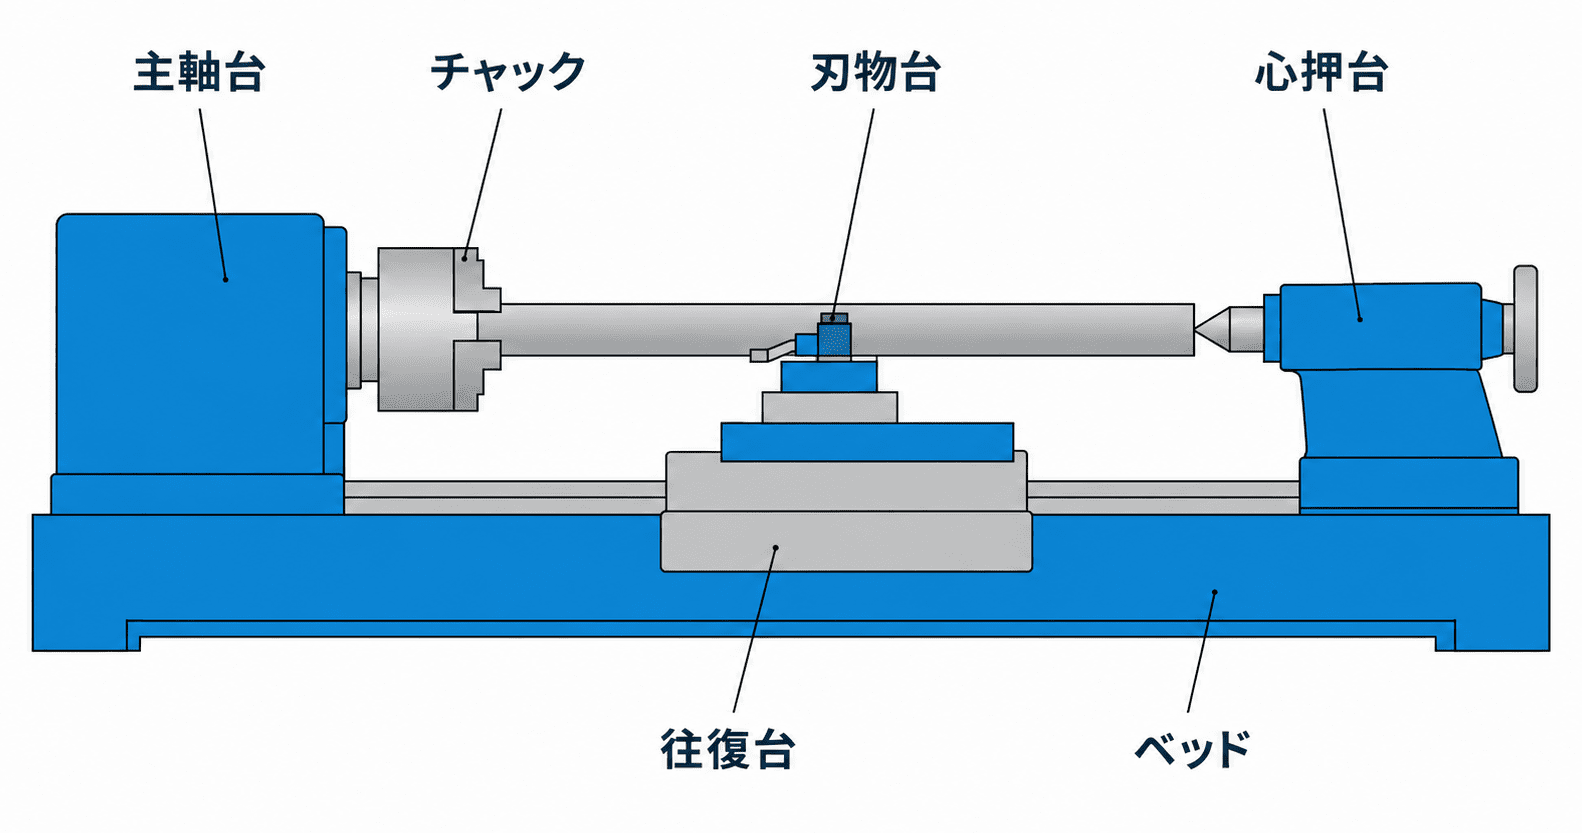
▲汎用旋盤の主な構成部品を示したイラスト
旋盤の構造は、「材料を回す部分」「工具を動かす部分」「全体を支える部分」の3つに分けると理解しやすくなります。
汎用旋盤を例に、主な部品の名称と役割をまとめました。
| 部位 | 役割 |
| 主軸台 | 主軸とモーターの動力を伝える歯車機構を収めた部分。 回転数の切り替えもここで行う。 |
| チャック | 主軸の先端に取り付け、材料をつかんで固定する治具。 3つ爪・4つ爪などがある。 |
| 刃物台 | バイトを取り付ける台。 複数のバイトを取り付けて切り替えられるものもある。 |
| 往復台 | ベッドの上を主軸と平行に移動し、刃物台ごと工具を送る部分。 直角方向へ動かす横送り台を備える。 |
| 心押台 | 主軸の反対側で長い材料の端を支える部分。 ドリルを取り付けて穴あけにも使う。 |
| ベッド | 機械全体の土台。 往復台や心押台の移動を案内し、各部の位置関係を保つ。 |
| 送り装置 | 主軸の回転を送り軸や親ねじに伝え、工具を自動で送る機構 |
汎用旋盤では、作業者が往復台や横送り台のハンドルを回して工具を動かします。
NC旋盤では、これらの動きをサーボモーターとプログラムが代行する仕組みです。
また、旋盤の大きさは「振り」と「心間距離」で表します。
振りとはベッド上で回転できる材料の最大直径、心間距離とは主軸側のセンターと心押台側のセンターの間の距離(加工できる最大長さ)のことです。
加工したい部品がこの範囲に収まるかどうかが、機械を選ぶ際の基本的な条件になります。
旋盤でできる加工の種類
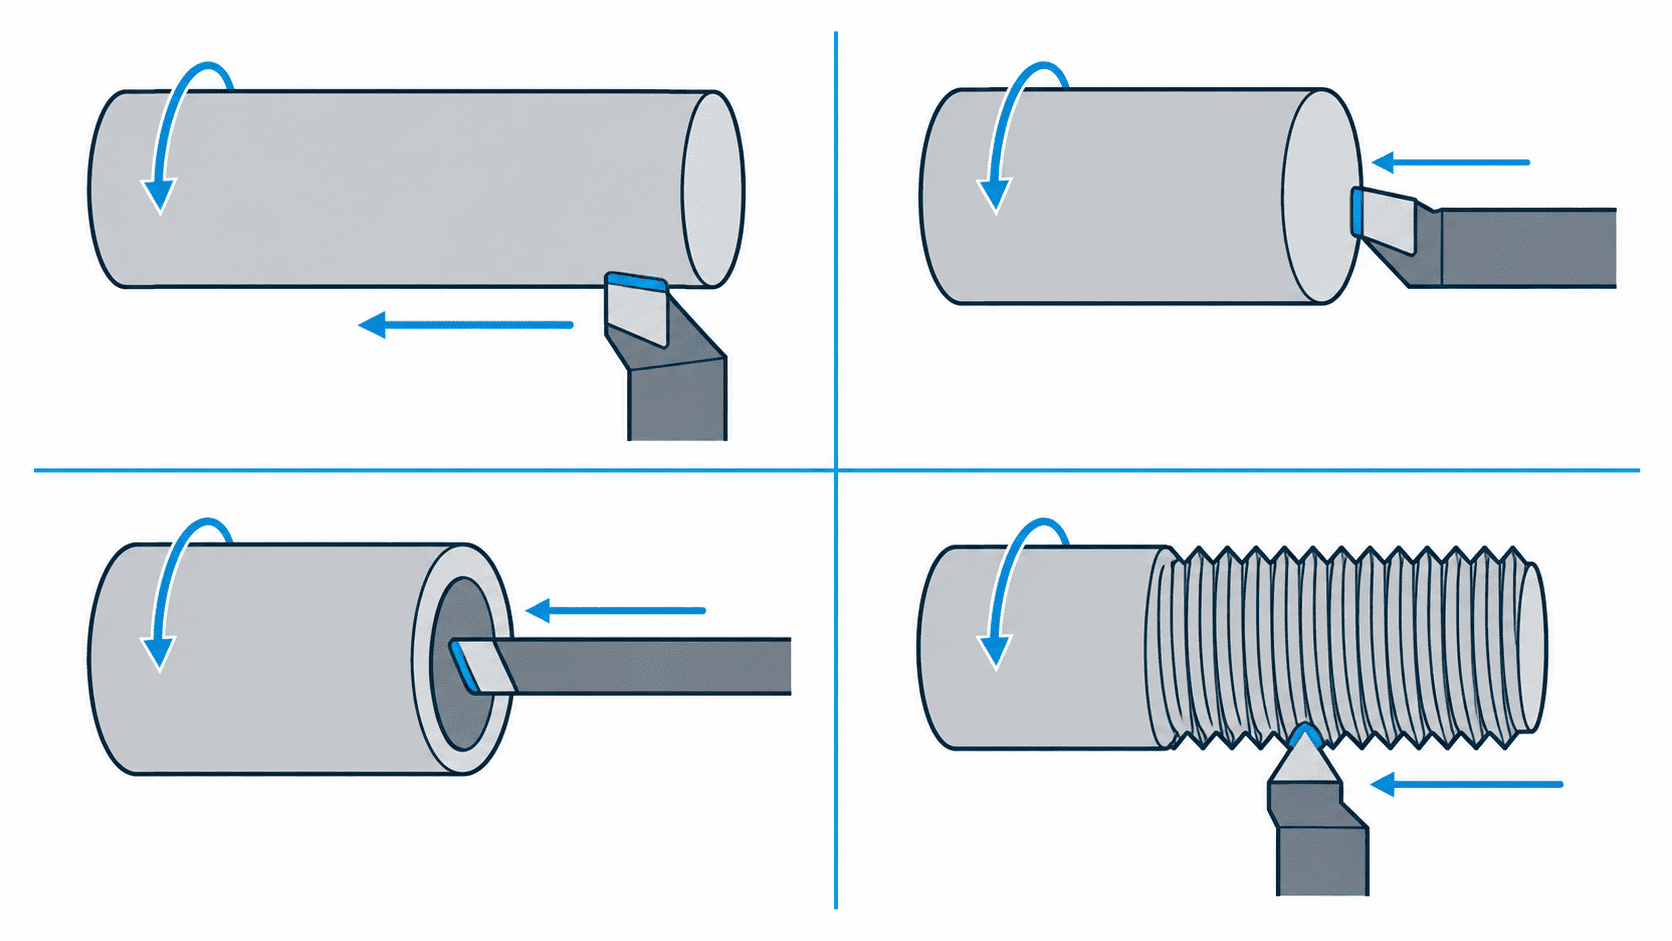
旋盤は工具の形と送りの方向を変えることで、さまざまな形状を削り出せます。
代表的な加工は以下の通りです。
- 外丸削り(外径加工)
材料の外周を削り、直径や段差を整える最も基本的な加工 - 端面削り(端面加工)
材料の端の面を平らに削り、全長を決める加工 - 溝削り(溝入れ)
外周や穴の内側に、幅の狭い環状の溝を入れる加工 - テーパ削り
外周や穴に傾斜を付け、直径が徐々に変わる円すい形に削る加工 - 穴あけ
材料の回転中心にドリルを押し当てて穴をあける加工 - 中ぐり(内径加工)
すでにある穴の内側を削り、穴径や真円度を仕上げる加工 - ねじ切り
主軸の回転と送りを連動させ、外周におねじ、穴の内側にめねじを切る加工 - 突切り(つっきり)
幅の狭いバイトを中心へ送り、棒材から部品を切り離す加工 - 曲面削り・総形削り
縦送りと横送りを同時に行う、または目的の形に研いだ総形バイトを使い、曲面や特殊な輪郭を削る加工 - ローレット切り
ローレット工具を押し当て、つまみ部などの表面に滑り止めの模様を付ける加工
例えばブッシュを1つ作る場合でも、外丸削りで外径を整え、穴あけと中ぐりで内径を仕上げ、端面削りで長さを決め、最後に突切りで切り離す、という複数の工程を組み合わせます。
どの順番で加工するかは、材料のつかみ方や求められる精度によって変わります。
旋盤で使う刃物の種類
旋盤で使う刃物はバイトと呼ばれ、削る部位ごとに外径用・内径用・溝入れ用・ねじ切り用などの形状があります。
加えて、刃先の構造によって次の3種類に分けられます。
- スローアウェイバイト
刃先となるチップを交換式にしたバイト
摩耗したらチップだけを交換すればよく、再研磨の手間がないため現在の主流になっている - ムクバイト(完成バイト)
刃先から柄まで1つの材料でできたバイト
用途に合わせて研ぎ直せる一方、成形には研削の技術が必要 - 付刃(つけは)バイト
柄の先端に超硬合金などの刃先をろう付けしたバイト
ムクバイトより安価に硬い刃先を使える
刃先の材質には、高速度工具鋼(ハイス)や超硬合金、セラミックスなどがあります。
削る材料の硬さや粘りに合わせて、バイトの形状と材質、そして回転数・送り量・切込み量といった切削条件を選ぶことが、精度と工具寿命を左右するポイントです。
旋盤の種類
旋盤の名称には、操作方法による分類と構造・用途による分類が混在しているのが現状です。
例えば、NC旋盤と立旋盤は対立する種類ではなく、NC制御の立旋盤もあります。ここでは2つの軸に分けて整理します。
| 比較項目 | 汎用旋盤(普通旋盤) | NC旋盤・CNC旋盤 |
| 操作方法 | 作業者がハンドルやレバーで工具を動かす | プログラムの数値指令で工具を自動制御する |
| 得意な仕事 | 単品・試作、追加工、現物合わせの修正 | 同じ部品の繰り返し生産、複雑な形状 |
| 品質の安定性 | 作業者の技能に左右される | 再現性が高く、ばらつきが少ない |
| 加工前の準備 | すぐに着手できる | プログラム作成と段取りが必要 |
| 導入費用 | 比較的安価 | 高価 |
汎用旋盤(普通旋盤)は、作業者がハンドルを操作して削る旋盤です。
プログラムを作らずに作業を始められるため、1個だけの試作や、現物を確認しながら進める追加工に向いています。
ただし、寸法を確かめながら仕上げる作業には熟練した技能が求められます。
≫汎用旋盤とは?|特徴やNC旋盤との違い、メリット・デメリットを解説
NC旋盤は、Numerical Control(数値制御)によって工具の位置や送りをプログラムで指示する旋盤です。
その制御にコンピュータを用いるものをCNC旋盤と呼び、現在のNC旋盤の多くはこの方式です。
同じ動作を正確に繰り返せるため、量産品の品質をそろえやすい一方、プログラム作成や工具のセットといった段取りに時間がかかる特徴があります。。
≫NC旋盤とは?|特徴や作業上の注意点、汎用・CNCとの違いを解説
≫CNC旋盤とは?|特徴やNC旋盤との違い、メリット・デメリットについて解説
汎用旋盤かNC旋盤を用いるかは、製品の生産量だけで決まるわけではありません。
形状の複雑さや要求精度、段取り時間など様々な要因を含めて判断する必要があります。
構造・用途による分類
主軸の向きや大きさ、工具の配置によって、次のような種類があります。
- 卓上旋盤
- 立旋盤
- 正面旋盤
- タレット旋盤
- 自動旋盤
- 複合加工機(ターニングセンタ)
普通旋盤は主軸が横向きで、立旋盤は縦向きと覚えるとわかりやすいです。
ただし、主軸の向きだけで加工精度の優劣が決まるわけではなく、材料の保持方法や機械の剛性、工具の選定などの総合で仕上がりが左右されます。
旋盤とフライス盤の違い
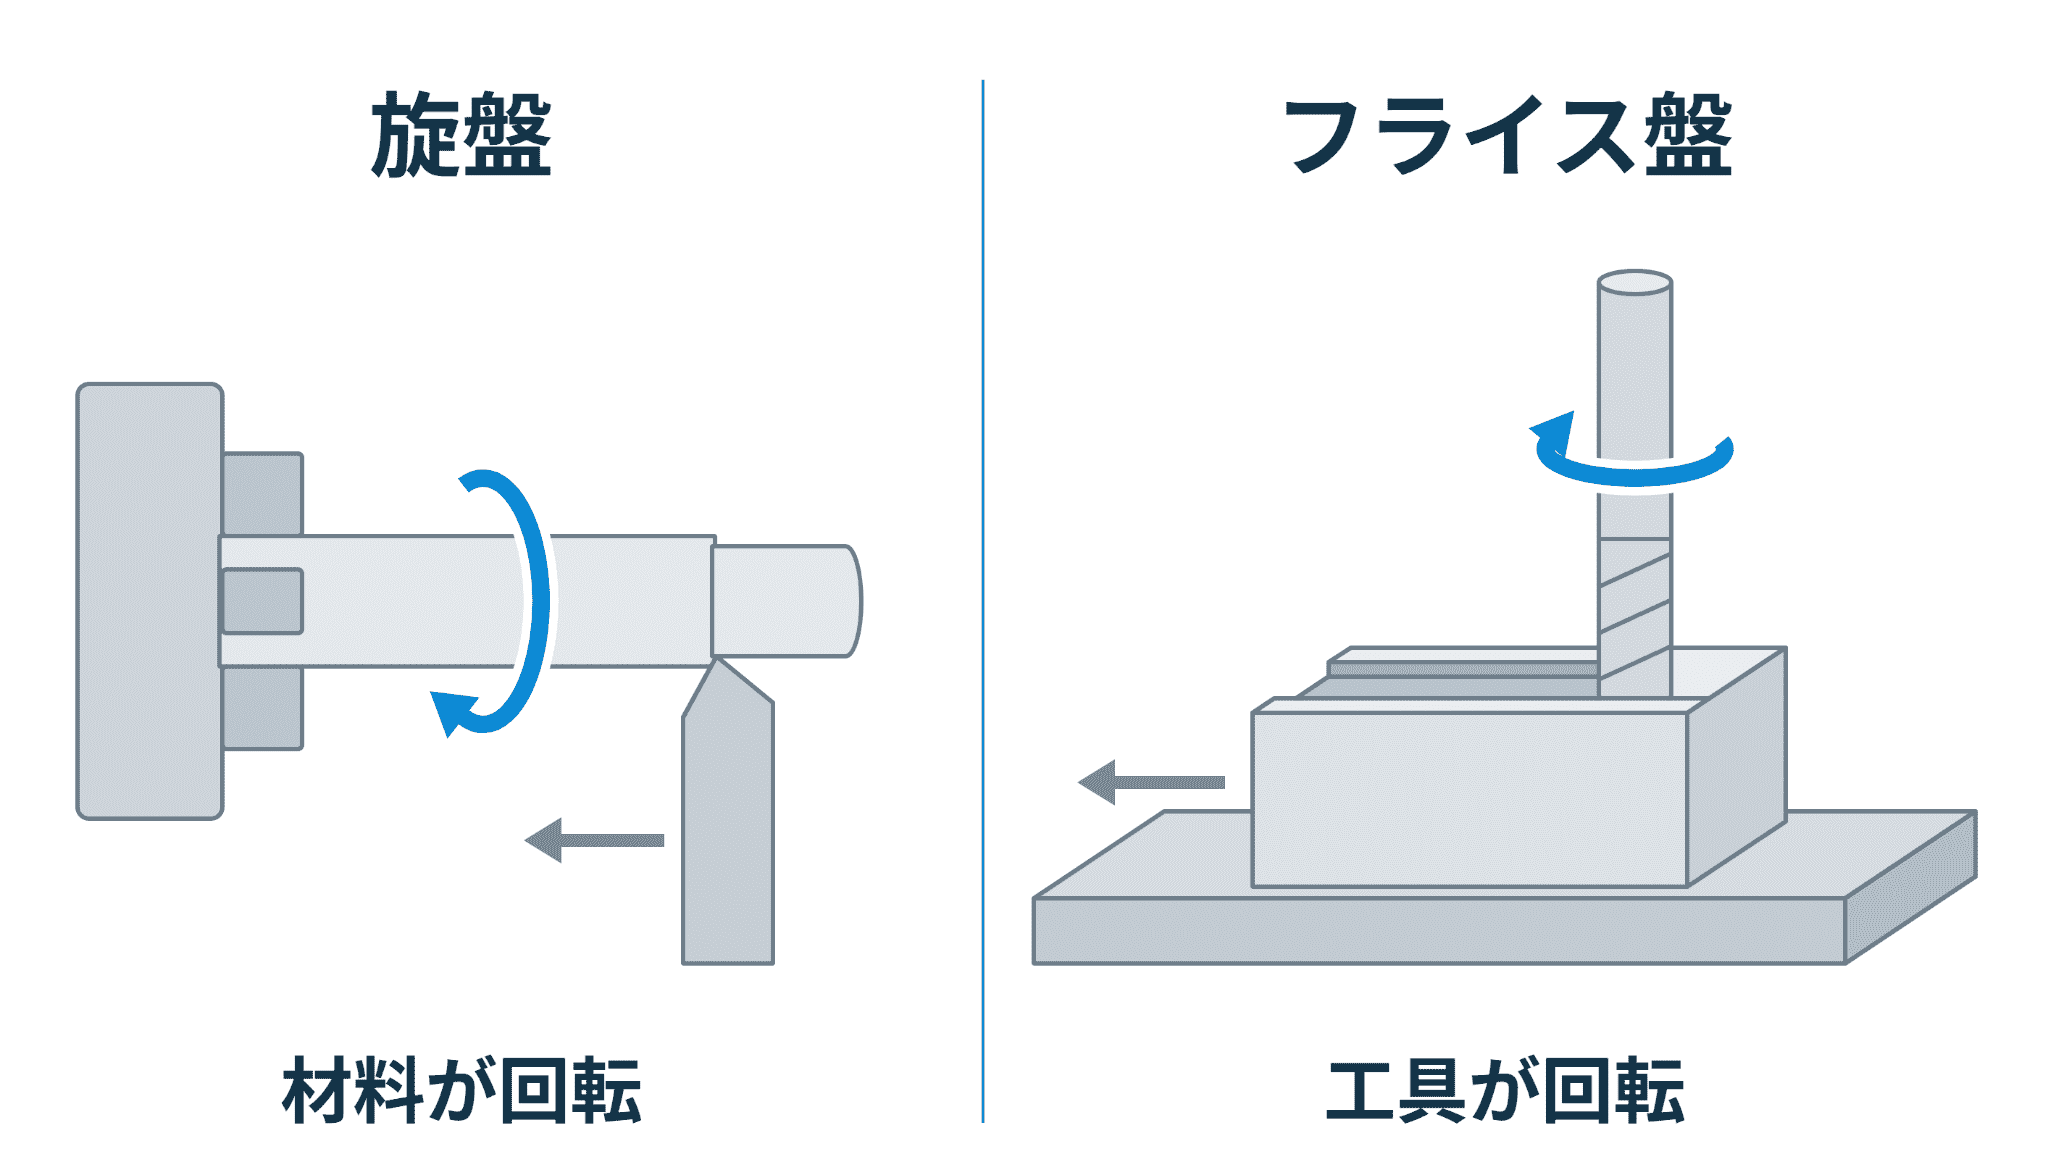
旋盤とよく比較される工作機械がフライス盤です。
どちらも金属を削る切削加工の機械ですが、回転するのが材料か工具かという点が根本的に異なります。
| 比較項目 | 旋盤 | フライス盤 |
| 回転するもの | 材料(工作物) | 切削工具 (フライス・エンドミル) |
| 工具の動き | 直接的に送る | 工具が回転しながらテーブルが前後左右に動く |
| 得意な形状 | 円柱・円筒・円盤などの回転体 | 平面・溝・段差・ポケットなどの角物 |
| 代表的な製品 | シャフト ブッシュ フランジ |
プレート ブラケット 金型部品 |
| 送りの特徴 | 主軸の回転と送りが連動する | 送りと回転が独立しており、送り速度を自由に設定できる |
現場では、旋盤は丸物、フライス盤は角物と使い分けるのが基本です。
ただし、丸いシャフトの一部に平面(Dカット)や横穴を設ける場合は、旋盤で外周を削ったあとにフライス盤で追加工する、という2工程になります。
こうした部品では、前述の複合加工機で工程をまとめる方法もあります。
フライス盤の構造や種類については、以下の記事をご覧ください。
≫フライス盤とは|特徴と種類、作れるものや旋盤との違いを解説
旋盤加工の注意点
旋盤は、材料そのものが高速で回転する機械です。作業の安全と加工品質の両面で、次の点に注意が必要です。
回転体への巻き込みを防ぐ
旋盤作業で最も多い事故は、回転する材料やチャックへの巻き込みです。
軍手は繊維が絡みつくため着用はせず、袖口の締まった作業着と保護めがねを身に付けます。
また、チャックハンドルを差したまま主軸を回すと、ハンドルが飛んで重大な事故につながります。
材料を固定したら、必ずハンドルを抜いてから起動することが基本です。
切りくずと切削熱への対処
旋盤加工では、らせん状に長くつながった切りくずが発生しやすく、高温で鋭利になっていて素手で触れると危険です。
切りくずを短く分断できるチップ形状を選んだり、切削油(クーラント)で冷却と潤滑を行う、といった対策が加工品質の面でも有効な手段になります。
材料ごとの削りやすさを把握する
同じ旋盤でも、材料によって加工の難しさは大きく変わります。
特にステンレスやチタン、ハステロイのような難削材(なんさくざい)は注意が必要です。
難削材は熱伝導率が低く工具の刃先に熱がこもる、加工中に硬くなる(加工硬化)といった性質があり、工具の摩耗や寸法のばらつきが起こりやすい特徴があります。
また、細長い軸や薄肉の筒は、切削の力やチャックの締め付けで変形しやすく、支え方や切込み量に工夫が必要です。
丸い部品だから簡単とは限らず、材質・肉厚・寸法公差によって難易度が変わることを押さえておきましょう。
≫ステンレスの切削性について|旋盤・フライス加工をする際のポイント
以上です。
旋盤は材料を回転させて刃物で削る工作機械であり、汎用旋盤からNC旋盤、立旋盤や複合加工機まで、部品の形状や数量に応じて使い分けられています。
株式会社新進では大阪の町職人300名以上と協力し、旋盤加工をはじめとして様々な金属加工のコーディネートをしています。
お困りの際は以下ページよりお気軽にお問い合わせください。
※当社は業者・企業様向けの金属加工サービスを提供しております。
※個人のお客様のご相談は現在承っておりませんので、ご了承ください。
